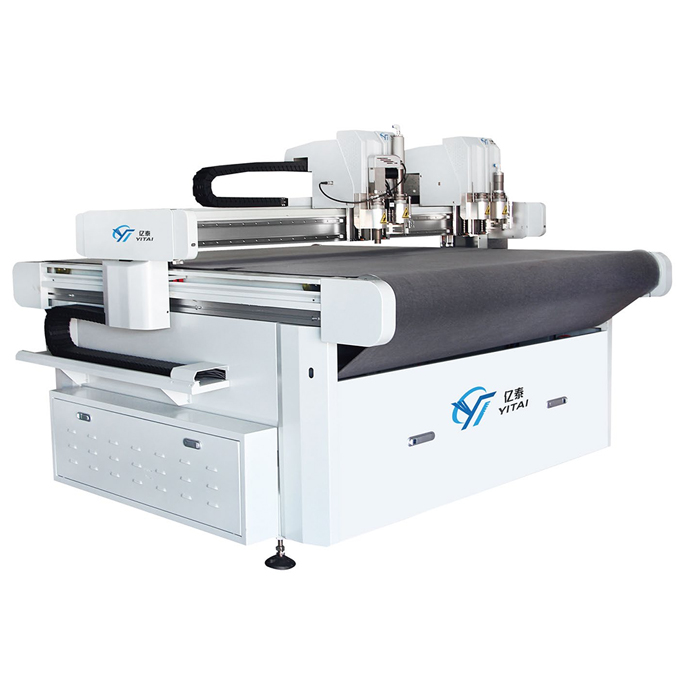
машина для гибки лезвий завод
2026-08-19
- Почему автоматическая машина для гибки ножей критична для точности штампов
- Ключевые технические параметры при выборе оборудования
- Сравнение ручных и автоматических методов гибки
- Распространенные ошибки при эксплуатации и обслуживании
- Интеграция в производственную линию и стандарты качества
- Часто задаваемые вопросы
Почему автоматическая машина для гибки ножей критична для точности штампов
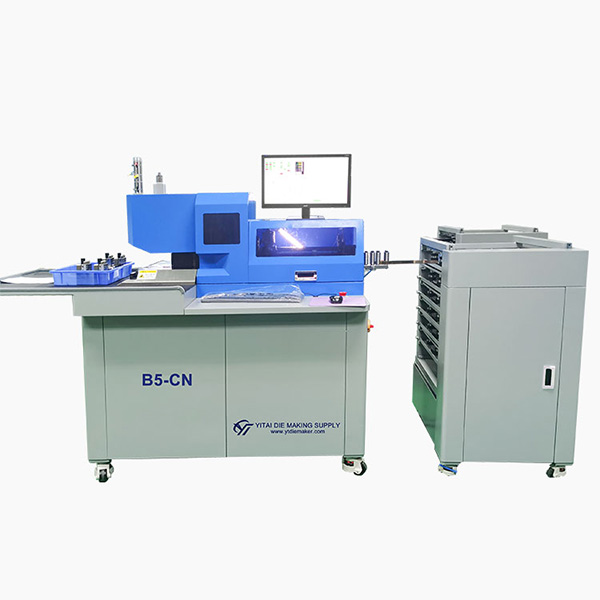
Точность режущего инструмента определяет качество конечного продукта в упаковочной и обувной промышленности. Автоматическая машина для гибки ножей исключает человеческий фактор при формировании контура стальной ленты, обеспечивая радиус изгиба с отклонением не более ±0,1 мм. В нашей практике мы наблюдали случаи, когда ручная гибка приводила к перекосу матрицы на 2-3 градуса, что вызывало неравномерный износ пресс-формы и брак до 15% продукции на первых партиях. Использование автоматизированного оборудования решает эту проблему на этапе подготовки инструмента.
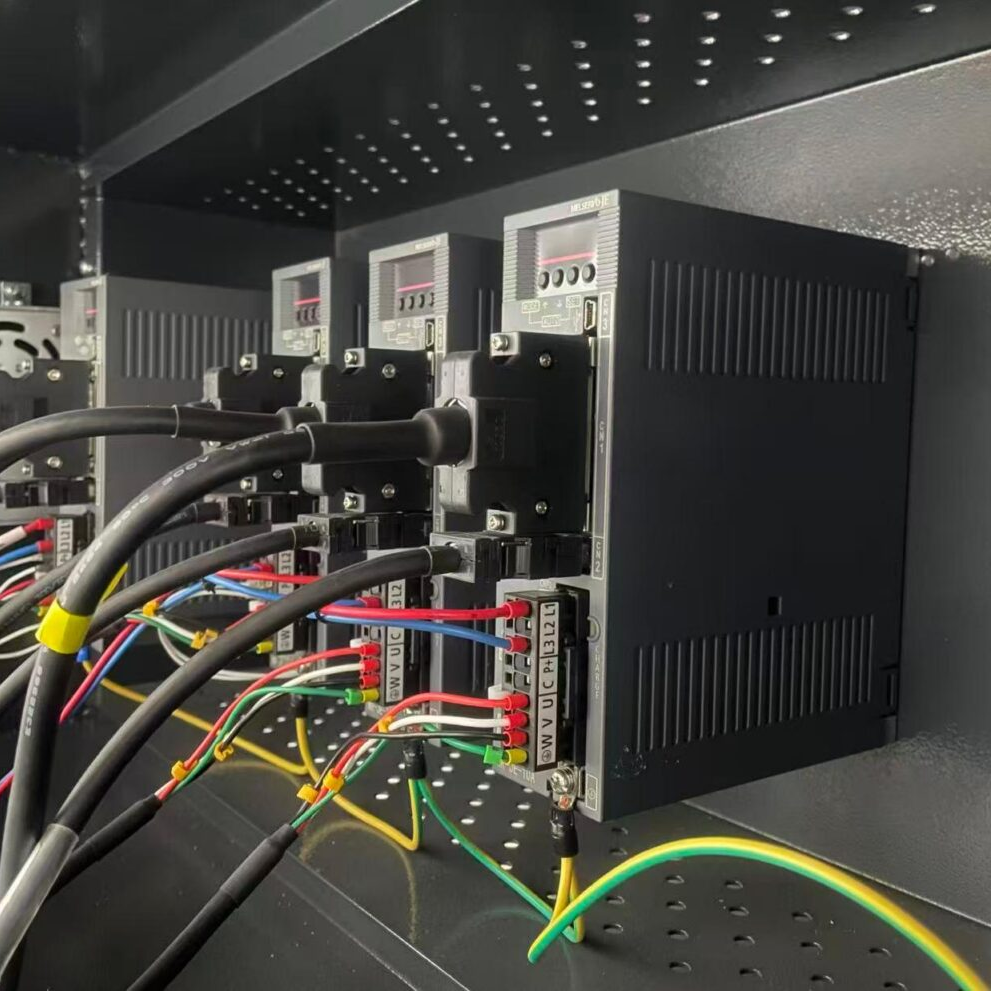
Выбор правильного станка зависит не только от цены, но от совместимости с типом стали и толщиной материала. Многие производители экономят на калибровке направляющих, что приводит к быстрому люфту механизмов. Мы рекомендуем обращать внимание на жесткость станины и тип привода: сервомоторы обеспечивают плавность хода, недоступную шаговым двигателям в тяжелых режимах работы. Это фундаментальное отличие профессионального оборудования от кустарных решений.
Ключевые технические параметры при выборе оборудования
При закупке оборудования для гибки режущих правил необходимо анализировать три основных параметра: максимальная толщина обрабатываемой стали, минимальный радиус гибки и скорость цикла. Стандартные модели работают со сталью толщиной от 0,4 до 1,2 мм. Если ваше производство использует усиленные ножи (например, для резки многослойного картона или композитов), требуется станок с увеличенным усилием прижима. Игнорирование этого требования ведет к неполному загибу кромки и последующему выпадению ножа из основы при эксплуатации.
Минимальный радиус гибки напрямую влияет на возможность создания сложных геометрических форм. Современные автоматические машины для гибки ножей позволяют формировать углы менее 90 градусов без образования трещин на внешней стороне изгиба. Это достигается за счет прецизионной подачи материала и синхронизации работы гибочного пуансона и матрицы. Важно также учитывать систему компенсации упругой деформации металла (springback). Качественное оборудование автоматически корректирует угол гиба, учитывая свойства конкретной партии стальной ленты.
ООО «Куньшань Итай Прецизионные Машины» внедряет эти принципы в свои разработки с 2003 года. Наш опыт показывает, что интеграция тайваньских инженерных стандартов с китайскими производственными мощностями позволяет создавать станки, устойчивые к интенсивной нагрузке. Например, серия автоматических гибочных станков B3-N демонстрирует стабильность параметров даже после 10 000 циклов непрерывной работы, что подтверждается внутренними тестами на усталость материалов.
Сравнение ручных и автоматических методов гибки
Переход от ручной гибки к автоматизированной часто вызывает вопросы о рентабельности инвестиций. Ниже приведено объективное сравнение двух подходов, основанное на реальных производственных метриках.
| Параметр сравнения | Ручная гибка | Автоматическая машина для гибки ножей |
|---|---|---|
| Точность угла гиба | ±1–2 градуса (зависит от навыка оператора) | ±0,1 градуса (программный контроль) |
| Скорость изготовления одного правила | 5–10 минут | 30–60 секунд |
| Влияние человеческого фактора | Высокое (усталость, ошибки разметки) | Минимальное (автоматическая подача) |
| Стоимость оснащения | Низкая (ручной инструмент) | Высокая (CAPEX), но низкая себестоимость единицы |
| Применимость для сложных контуров | Ограничена (трудно держать радиус) | Высокая (ЧПУ управление осями) |
Из таблицы видно, что автоматизация окупается при объеме производства более 50 комплектов ножей в месяц. Для мелких мастерских ручная гибка может быть оправдана, но для промышленных масштабов она становится “бутылочным горлышком”. Автоматическая машина для гибки ножей обеспечивает предсказуемость сроков выполнения заказов, что критично для контрактов с жесткими дедлайнами.
Распространенные ошибки при эксплуатации и обслуживании
Даже самое надежное оборудование требует правильного обращения. Одна из самых частых причин поломок — использование некалиброванной стальной ленты разного производителя без перенастройки станка. Разница в твердости металла всего на 2-3 единицы по Роквеллу может привести к изменению усилия гибки. Мы настоятельно рекомендуем проводить тестовый прогон каждой новой катушки материала перед запуском основной партии.
Вторая ошибка — игнорирование смазки направляющих и гибочных элементов. В условиях пыльного производства (картонная пыль, резиновая крошка) абразивные частицы быстро изнашивают трущиеся поверхности. Это приводит к потере точности позиционирования. Регулярная очистка и смазка согласно регламенту производителя продлевают срок службы_precision_ компонентов на 40-50%. Также стоит проверять натяжение ремней привода каждые 500 часов работы, так как их ослабление вызывает вибрацию и ухудшает качество поверхности гиба.
Сервисная поддержка играет ключевую роль в минимизации простоев. Компания, обладающая сетью из 36 сервисных точек, как ООО «Куньшань Итай Прецизионные Машины», способна оперативно реагировать на запросы клиентов. Наличие запчастей на складе и обученных инженеров позволяет сократить время восстановления работоспособности станка с нескольких недель до 24-48 часов. Это преимущество особенно заметно в регионах с развитой промышленностью, где простой линии стоит дорого.
Интеграция в производственную линию и стандарты качества
Современное оборудование должно соответствовать международным стандартам безопасности и качества. При выборе поставщика уточняйте наличие сертификатов CE или EAC, которые гарантируют соответствие европейским и евразийским нормам электробезопасности и охраны труда. Отсутствие маркировки может стать причиной проблем при таможенной очистке и эксплуатации на предприятиях с строгим аудитом.
Процесс внедрения автоматической гибочной машины включает не только установку станка, но и обучение персонала. Оператор должен понимать логику работы ЧПУ, уметь загружать чертежи в формате DXF или AI и проводить базовую диагностику ошибок. Комплексный подход, предлагаемый ведущими производителями, включает в себя не только поставку “железа”, но и передачу технологий. Это означает, что вы покупаете не просто станок, а готовое решение для повышения эффективности вашего цеха.
Ассортимент оборудования для обработки неметаллических материалов постоянно расширяется. Помимо гибки ножей, современные фабрики предлагают лазерные станки для резки деревянных форм и CNC-резаки для силикона и резины. Интеграция этих процессов позволяет создать замкнутый цикл производства штампов: от раскроя основы до гибки и установки режущего контура. Такой подход снижает логистические издержки и ускоряет вывод новой продукции на рынок.
Часто задаваемые вопросы
Какова минимальная партия заказа при покупке станка?
Обычно производители продают оборудование поштучно (MOQ = 1 шт.). Однако условия поставки, включая стоимость фрахта и таможенное оформление, могут делать выгодным заказ дополнительного оборудования или запасных частей в той же партии. Уточняйте условия инкотермс у менеджера.
Сколько времени занимает изготовление станка под заказ?
Стандартные модели имеются в наличии или требуют 15-20 дней на финальную сборку и тестирование. Кастомизированные решения, требующие изменения программного обеспечения или механических компонентов, могут изготавливаться до 45 дней. Всегда запрашивайте актуальный график производства перед подписанием контракта.
Можно ли использовать станок для гибки ножей разной толщины?
Да, большинство современных моделей поддерживают работу со сталью толщиной от 0,4 до 1,2 мм. Для смены типа материала необходимо заменить гибочную матрицу и пуансон на комплект, соответствующий новой толщине, и скорректировать настройки давления в программном обеспечении. Этот процесс занимает около 15-20 минут.
Инвестиции в качественное оборудование — это вклад в стабильность вашего бизнеса. Правильно выбранная автоматическая машина для гибки ножей окупается за счет снижения брака, экономии времени операторов и возможности брать более сложные заказы. Не рискуйте качеством вашей продукции из-за несовершенства инструмента.
Для получения детальной технической спецификации, расчета стоимости и консультации по подбору оборудования под ваши задачи, свяжитесь с нашими экспертами. Мы поможем найти оптимальное решение, соответствующее вашему бюджету и производственным потребностям.
Автоматическая машина для гибки ножей от производителя
Свяжитесь с нами сегодня