автоматическая гибочная машина для штамповки лезвий цена
2026-08-18
- Автоматическая гибочная машина для штамповки лезвий: цена, выбор и технические нюансы
- Факторы ценообразования: от механики до ЧПУ
- Технические характеристики: на что смотреть при выборе
- Сравнение технологий гибки: ротационная vs прессовая
- Интеграция в производственный цикл: опыт ООО «Куньшань Итай Прецизионные Машины»
- Расчет окупаемости и скрытые расходы
- Логистика и таможенное оформление в РФ
- Часто задаваемые вопросы
- Рекомендации по выбору поставщика
- Заключение: инвестиция в эффективность
Автоматическая гибочная машина для штамповки лезвий: цена, выбор и технические нюансы
Рынок промышленного оборудования в 2025-2026 годах демонстрирует четкий тренд на автоматизацию процессов подготовки формообразующих инструментов. Запрос «автоматическая гибочная машина для штамповки лезвий цена» часто возникает у руководителей производств, стремящихся оптимизировать затраты на изготовление вырубочных штампов. Однако цена здесь — не просто цифра в прайс-листе. Это комплексный показатель, включающий точность позиционирования, скорость цикла, долговечность механических узлов и стоимость последующего обслуживания. В нашей практике мы неоднократно сталкивались с ситуацией, когда экономия на этапе закупки оборудования приводила к увеличению брака готовой продукции на 15-20% из-за нестабильности угла гиба.
Ключевой параметр, определяющий реальную стоимость владения такой машиной, — это способность системы компенсировать упругие деформации металла при высокоскоростной гибке. Если станок не оснащен системой активной коррекции или качественными сервоприводами, оператору придется тратить до 30% рабочего времени на ручную доводку каждого лезвия. Автоматическая машина для гибки ножей должна исключать этот человеческий фактор. В данном материале мы разберем, из чего складывается цена, какие технические характеристики критичны для российского рынка и почему выбор поставщика с развитой сервисной сетью, такого как ООО «Куньшань Итай Прецизионные Машины», часто оказывается выгоднее покупки «дешевого» аналога без поддержки.
Факторы ценообразования: от механики до ЧПУ
Стоимость автоматического гибочного оборудования варьируется в широких пределах. На рынке можно встретить предложения от 15 000 до 60 000 долларов США и выше. Такое расхождение обусловлено не маркетинговыми наценками, а фундаментальными различиями в компонентной базе и алгоритмах управления. Понимание этих различий позволяет избежать переплаты за ненужные функции или, наоборот, покупки недостаточно мощного станка.
Тип привода и точность позиционирования
Сердцем любой гибочной машины является система привода осей X, Y и Z. В бюджетных моделях часто используются шаговые двигатели без обратной связи. Их главный недостаток — потеря шагов при высокой нагрузке или резком старте. Для гибки тонких лезвий толщиной 0,7-1,0 мм это может быть tolerable, но при работе с закаленной сталью или толстыми профилями погрешность накапливается. Мы фиксировали случаи, когда после 8 часов непрерывной работы смещение составляло до 0,15 мм, что делает штамп непригодным для высокоточной упаковки.
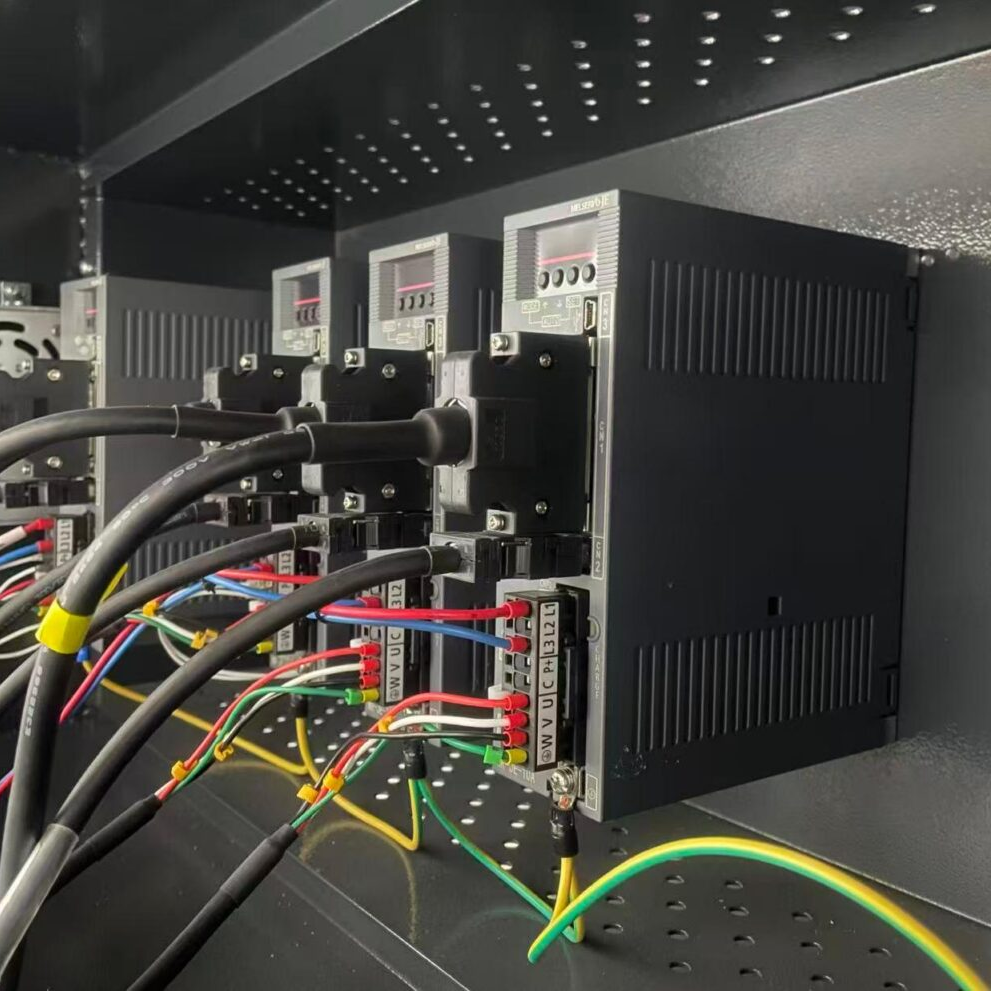
Машины среднего и высокого ценового сегмента оснащаются серводвигателями с абсолютными энкодерами. Они обеспечивают точность позиционирования на уровне ±0,02 мм независимо от длительности смены. Цена таких систем выше, но они окупаются за счет снижения процента брака. Кроме того, современные сервоприводы позволяют реализовывать сложные траектории гибки, например, создание многоугловых профилей за один проход, что невозможно на механических системах старого типа.
Система компенсации прогиба (Deflection Compensation)
При гибке длинных лезвий (более 1 метра) возникает эффект прогиба центральной части балки под давлением. Если станок не имеет системы компенсации, середина лезвия будет иметь меньший угол гиба, чем края. Это приводит к тому, что штамп не смыкается равномерно, оставляя непрорезанные участки материала. Дешевые станки решают эту проблему ручной подкладкой shim-пластин, что долго и неточно.
В современных автоматических машинах для гибки ножей применяется гидравлическая или моторизованная компенсация. Система автоматически рассчитывает необходимый подъем центральной части нижней балки в зависимости от длины заготовки, толщины металла и угла гиба. Наличие этой функции увеличивает стоимость оборудования на 20-30%, но она является обязательной для производителей упаковочных штампов, работающих с картоном толщиной более 400 мкм.
Программное обеспечение и интерфейс оператора
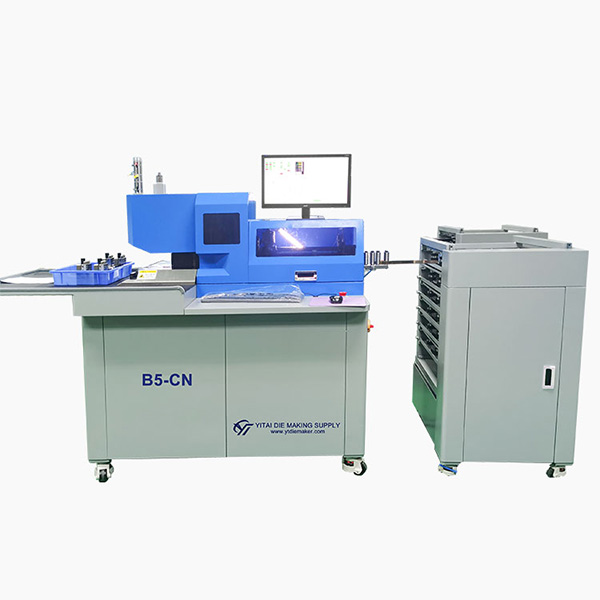
Часто недооцениваемый фактор цены — лицензия на ПО и мощность контроллера. Простые станки требуют ввода координат каждой точки гиба вручную через G-код или примитивный интерфейс. Это медленно и чревато ошибками. Продвинутые модели, такие как серия B3-N от производителя Kunshan Yitai Precision Machinery, оснащены графическими интерфейсами, позволяющими импортировать файлы CAD/CAM напрямую. Оператор загружает чертеж штампа, и система автоматически генерирует программу гибки, рассчитывая оптимальную последовательность операций для минимизации времени цикла.
Разработка такого программного обеспечения требует значительных инвестиций в R&D, что отражается в цене. Однако для российского рынка, где наблюдается дефицит квалифицированных операторов ЧПУ, интуитивно понятный интерфейс критически важен. Он сокращает время обучения нового сотрудника с нескольких недель до пары дней.
Технические характеристики: на что смотреть при выборе
При анализе спецификаций станка многие покупатели фокусируются только на максимальной длине гиба. Это ошибка. Для оценки реальной производительности необходимо рассматривать совокупность параметров. Ниже приведены ключевые технические аспекты, которые напрямую влияют на качество конечного продукта и цену оборудования.
| Параметр | Бюджетный сегмент | Профессиональный сегмент | Влияние на производство |
|---|---|---|---|
| Точность повторения | ±0,1 мм | ±0,02 мм | Определяет возможность сборки сложных многоэлементных штампов без зазоров. |
| Максимальная скорость оси X | 30-50 м/мин | 80-120 м/мин | Влияет на время изготовления одного лезвия. Разница может составлять до 40% времени цикла. |
| Диаметр оправки (пинча) | Фиксированный (обычно 10-12 мм) | Сменный набор (6, 8, 10, 12 мм) | Позволяет гибать лезвия с разным внутренним радиусом, расширяя номенклатуру заказов. |
| Поддерживаемые материалы | Мягкая сталь, алюминий | Закаленная сталь, биметалл, твердые сплавы | Определяет долговечность самого штампа и его пригодность для абразивных материалов. |
| Интерфейс подключения | USB, RS-232 | Ethernet, Wi-Fi, облачная синхронизация | Возможность удаленной диагностики и обновления ПО, интеграция в ERP-системы завода. |
Особое внимание следует уделить конструкции зажимного механизма. В дешевых моделях используется пневматический зажим, который может ослабевать при падении давления в сети. Это приводит к проскальзыванию лезвия во время гиба и образованию заломов. Профессиональные станки используют электромеханические или гидравлические зажимы с контролем усилия. Они гарантируют надежную фиксацию заготовки даже при высоких динамических нагрузках.
Еще один важный нюанс — система подачи проволоки или ленты. Если вы планируете использовать станок для гибки лезвий из бухты, наличие автоматического разматывателя и выравнивающего устройства обязательно. Без него лента будет подаваться с натяжением, что исказит геометрию первых и последних сантиметров изделия. В нашей практике был случай, когда клиент жаловался на постоянный брак краев штампа. Проблема решилась установкой дополнительного роликового компенсатора натяжения, который изначально не входил в базовую комплектацию дешевого станка.
Сравнение технологий гибки: ротационная vs прессовая
На рынке представлены два основных типа автоматических машин для гибки лезвий: ротационные (роликовые) и прессовые (с пуансоном и матрицей). Выбор между ними зависит от специфики вашего производства. Неправильный выбор технологии может привести к существенному росту эксплуатационных расходов.
Ротационная гибка (Rotary Bending)
Этот метод использует вращающиеся ролики для формирования угла гиба. Лезвие протягивается между роликами, которые постепенно изменяют его траекторию.
- Преимущества: Высокая скорость, отсутствие ударных нагрузок на материал, возможность гибки предварительно окрашенных или покрытых лезвий без повреждения поверхности. Идеально для массового производства стандартных углов (90°, 135°).
- Недостатки: Ограниченная возможность создания сложных многоугловых профилей за один проход. Требует частой калибровки роликов при смене толщины материала.
- Ценовой диапазон: Средний. Оборудование проще в обслуживании, но требует качественных расходных роликов.
Прессовая гибка (Press Brake Style)
Имитирует работу классического пресса, но в автоматическом режиме. Пуансон опускается в матрицу, формируя угол. Современные станки, такие как ротационный станок BR1 или аналоги от Yitai Precision, часто комбинируют элементы обоих подходов или используют гибридные головки.
- Преимущества: Высочайшая точность угла, возможность гибки очень жестких материалов, создание сложных Z-образных и U-образных профилей. Лучше подходит для штучного и мелкосерийного производства разнообразных штампов.
- Недостатки: Ниже скорость по сравнению с чисто ротационными машинами. Выше износ пуансонов и матриц. Требуется более мощная станина, что увеличивает вес и габариты станка.
- Ценовой диапазон: Высокий. Сложная механика и требования к жесткости конструкции повышают стоимость.
Для большинства российских производителей упаковочных штампов оптимальным выбором является гибридная машина или современный ротационный станок с возможностью быстрой смены инструмента. Это позволяет балансировать между скоростью и универсальностью. Если же ваша ниша — сверхточные штампы для электроники или медицинских изделий, стоит рассмотреть специализированные прессовые системы с лазерным контролем угла в реальном времени.
Интеграция в производственный цикл: опыт ООО «Куньшань Итай Прецизионные Машины»
Покупка станка — это лишь часть уравнения. Важно понимать, как он впишется в существующую производственную линию. Компания ООО «Куньшань Итай Прецизионные Машины», основанная в 2003 году группой Grandcorp, предлагает не просто оборудование, а комплексные решения. Располагаясь в промышленном кластере Куньшань, предприятие сочетает тайваньские инженерные стандарты с китайской производственной эффективностью. Этот симбиоз позволяет создавать машины, отвечающие строгим требованиям международного рынка, включая российский.
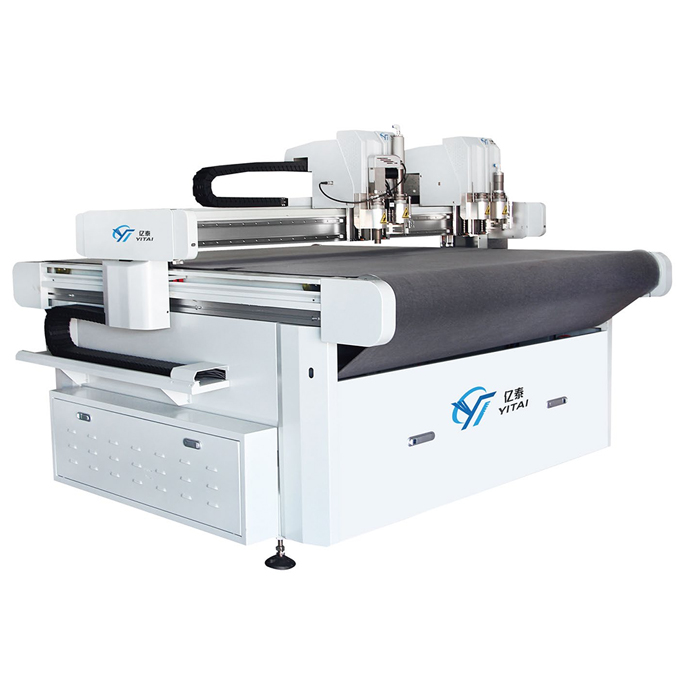
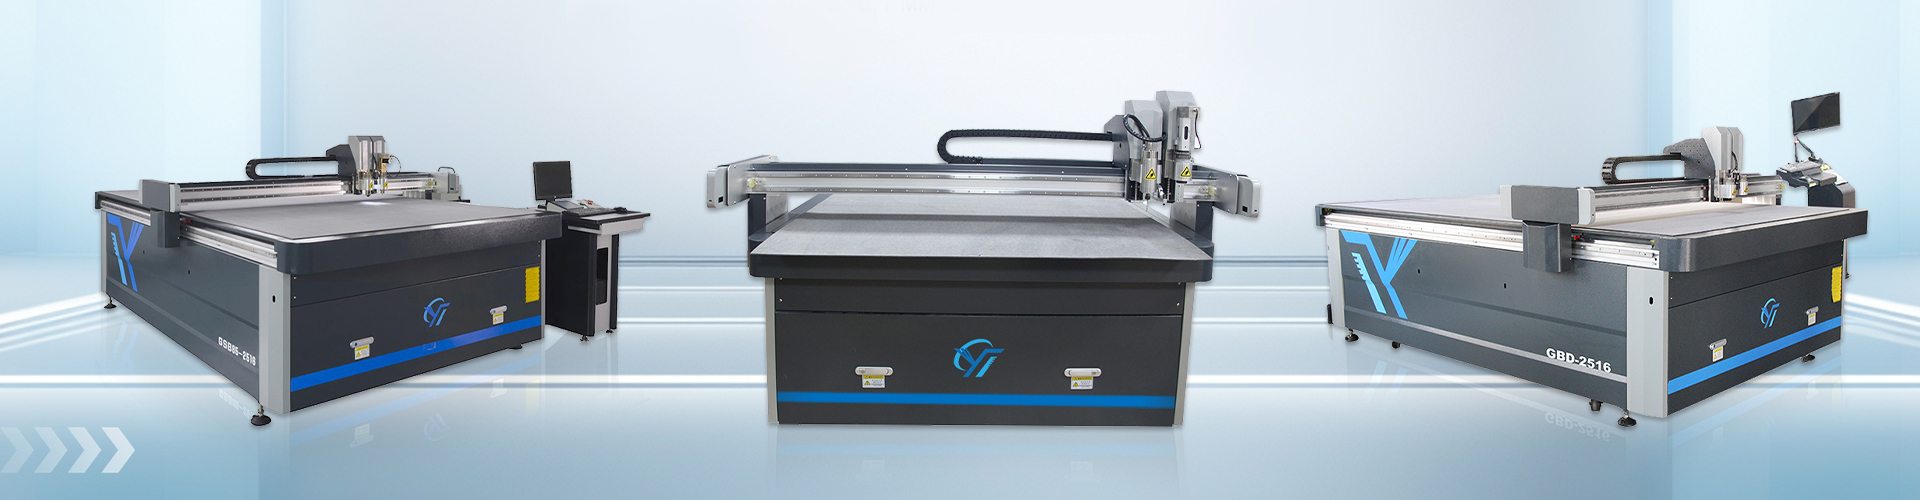
В ассортименте компании присутствует автоматический гибочный станок серии B3-N, который зарекомендовал себя как надежное решение для средних и крупных типографий и штамповочных цехов. Особенностью подхода Yitai является ориентация на обработку неметаллических материалов в комплексе: помимо гибки лезвий, компания производит лазерные станки для резки деревянных основ (например, модель YT48-20N) и плоттеры для резки резиновых и силиконовых прокладок (GBD2516). Это позволяет создать замкнутый цикл производства штампа: от резки основы до гибки лезвия и установки эжекторов.
Мы видели примеры, когда предприятия покупали гибочный станок у одного поставщика, лазер — у другого, а софт для nesting — у третьего. В результате возникали проблемы совместимости форматов файлов и несоответствия допусков. Интегрированное решение от одного производителя, такого как Yitai, устраняет эти риски. Все станки проходят калибровку по единым стандартам, а ПО обеспечивает бесшовную передачу данных от этапа дизайна до этапа производства.
Кроме того, важной частью предложения является сервис. Компания поддерживает сеть из 36 сервисных точек и обеспечивает круглосуточную техническую поддержку. Для российского заказчика это означает, что в случае возникновения проблемы не придется ждать неделями прибытия специалиста из-за границы или самостоятельно искать запчасти на сторонних рынках. Наличие склада запчастей и обученных инженеров снижает простой оборудования до минимума.
Расчет окупаемости и скрытые расходы
При оценке запроса «автоматическая гибочная машина для штамповки лезвий цена» необходимо учитывать Total Cost of Ownership (TCO) — совокупную стоимость владения. Начальная цена станка составляет лишь 40-50% от расходов за первые три года эксплуатации.
Электроэнергия и пневматика
Современные сервоприводные станки потребляют значительно меньше энергии, чем старые гидравлические прессы. Энергопотребление может отличаться в 2-3 раза. Однако, если станок требует постоянного подключения к чистой пневмосети, затраты на компрессор и систему осушения воздуха могут быть существенными. В условиях российских зим влага в воздухе — серьезная проблема для пневматики. Поэтому предпочтительнее выбирать модели с электромеханическим приводом зажимов и гибки, либо оснащать цех качественными магистралями подготовки воздуха.
Расходные материалы и инструмент
Ролики, пуансоны, матрицы и направляющие изнашиваются. Стоимость комплекта сменных роликов может достигать 1000-2000 долларов. Важно уточнять у поставщика срок службы этих элементов и их доступность. Дешевые станки часто используют нестандартные размеры инструмента, который невозможно купить на открытом рынке, что привязывает вас к монополисту-производителю. Станки Yitai, как правило, используют стандартизированные компоненты, что упрощает логистику запасных частей.
Обучение персонала
Ошибка оператора стоит дорого. Сломанный датчик, погнутая ось или испорченная партия лезвий — все это прямые убытки. Инвестиции в обучение должны быть заложены в бюджет. Поставщики, предлагающие полноценное обучение на месте или на своей базе, помогают снизить эти риски. В нашей практике внедрение нового станка без должного обучения приводило к тому, что первые два месяца оборудование работало на 30% своей мощности из-за страха персонала совершить ошибку.
Логистика и таможенное оформление в РФ
Импорт промышленного оборудования из Китая в Россию в 2025-2026 годах имеет свои особенности. Цена станка «под ключ» включает не только стоимость FOB (Free on Board), но и фрахт, страховку, таможенные пошлины, НДС и услуги брокера.
Код ТН ВЭД для гибочных машин обычно относится к группе 8462. Ставка ввозной таможенной пошлины может варьироваться от 0% до 5% в зависимости от наличия сертификата происхождения и конкретных характеристик станка. НДС составляет 20%. Важно правильно классифицировать оборудование, чтобы избежать штрафов и задержек на таможне. Опытные поставщики, такие как Kunshan Yitai, предоставляют полный пакет документов, включая технические паспорта на русском языке, что облегчает процесс сертификации и таможенной очистки.
Сроки доставки зависят от выбранного маршрута. Железнодорожные перевозки из провинции Цзянсу в центральную Россию занимают в среднем 18-25 дней. Автомобильные перевозки быстрее (12-15 дней), но дороже и зависят от погодных условий и ситуации на границе. При планировании бюджета закладывайте резерв времени в 2 недели на возможные задержки.
Часто задаваемые вопросы
Какова минимальная толщина лезвия, которую можно гнуть на автоматической машине?
Большинство современных станков, включая модели Yitai, рассчитаны на работу с лезвиями толщиной от 0,7 мм до 1,2 мм. Гибка лезвий тоньше 0,7 мм требует специального инструмента и осторожной настройки, так как риск образования складок возрастает. Для лезвий толщиной более 1,2 мм необходимы станки с повышенным усилием гиба, обычно это прессовые типы. Всегда проверяйте спецификацию конкретной модели на предмет максимального усилия (tonnage).
Можно ли интегрировать станок с существующим CAD-программным обеспечением?
Да, профессиональные станки поддерживают импорт файлов форматов DXF, AI, PLT. Программное обеспечение станка должно иметь модуль импорта, который распознает векторные контуры и автоматически определяет точки гиба. Если ваш текущий софт для дизайна штампов экспортирует в DXF, проблем с совместимостью возникнуть не должно. Однако для сложных 3D-моделей может потребоваться использование промежуточного CAM-ПО, поставляемого производителем станка.
Как часто нужно проводить техническое обслуживание?
Базовое обслуживание (чистка, смазка направляющих, проверка затяжки крепежа) должно выполняться еженедельно. Замена масла в редукторах (если есть) — раз в полгода или после 2000 моточасов. Калибровка осей и проверка точности углов рекомендуется каждые 3 месяца или после интенсивных нагрузок. Игнорирование регламента ТО является основной причиной преждевременного выхода из строя прецизионных компонентов.
Влияет ли температура в цеху на точность гибки?
Да, влияет. Металл и механические компоненты станка подвержены термическому расширению. Резкие перепады температур могут вызывать дрейф калибровок. Оптимальная температура в помещении должна составлять 20-25°C. Если цех не отапливается зимой, перед началом работы станку необходимо дать прогреться в течение 30-60 минут в холостом режиме, чтобы стабилизировать температуру механики и электроники.
Что делать, если угол гиба отличается от заданного?
Первым шагом проверьте давление зажима и состояние роликов/пуансона. Износ инструмента — самая частая причина. Если инструмент в порядке, выполните процедуру перекалибровки осей через меню станка. Убедитесь, что материал лезвия соответствует заявленным характеристикам (твердость, толщина). Разница в твердости стали на 10 HRC может требовать корректировки угла перегиба на 1-2 градуса. Ведите журнал настроек для разных партий материала.
Рекомендации по выбору поставщика
Выбор поставщика автоматической гибочной машины должен базироваться не только на цене, но и на надежности партнерства. Рынок насыщен предложениями, но не все производители способны обеспечить долгосрочную поддержку. При оценке потенциального партнера обратите внимание на следующие критерии:
- Опыт и репутация. Компания должна работать на рынке не менее 10 лет. ООО «Куньшань Итай Прецизионные Машины» имеет более чем 18-летний опыт, что говорит о стабильности бизнеса и накопленной экспертизе.
- Сервисная инфраструктура. Наличие сервисных центров или партнеров в вашем регионе критично. Задержка поставки запчасти на 2 недели может остановить все производство. Узнайте, есть ли склад запчастей в России или соседних странах ЕАЭС.
- Техническая документация. Все инструкции, схемы и ПО должны быть доступны на русском языке. Отсутствие русификации — признак того, что производитель не ориентирован на серьезную работу с российским рынком.
- Возможность тестирования. Хороший поставщик предложит провести тестовую гибку ваших образцов лезвий перед отправкой оборудования. Это позволит оценить реальную точность и скорость станка.
- Гарантийные условия. Четко прописанные гарантийные обязательства, включая сроки реакции на заявку и порядок замены дефектных компонентов.
Не стесняйтесь запрашивать контакты действующих клиентов поставщика в вашем регионе. Реальные отзывы пользователей дадут вам больше информации, чем любые маркетинговые брошюры.
Заключение: инвестиция в эффективность
Автоматическая гибочная машина для штамповки лезвий — это инструмент, который напрямую влияет на конкурентоспособность вашего штамповочного производства. Правильный выбор оборудования позволяет сократить время изготовления штампа с нескольких часов до десятков минут, повысить точность и снизить зависимость от квалификации оператора. Цена станка важна, но еще важнее его способность стабильно выдавать качественный результат день за днем.
Компании, которые выбирают комплексный подход, обращая внимание не только на «железо», но и на программное обеспечение, сервис и интеграцию в общий процесс, получают максимальную отдачу от инвестиций. Продукция Kunshan Yitai Precision Machinery, сочетающая в себе надежность, точность и поддержку глобальной сервисной сети, представляет собой сбалансированное решение для современных промышленных задач.
Не откладывайте модернизацию производства. Каждый день работы на устаревшем оборудовании — это упущенная прибыль и риски потери клиентов из-за брака или срыва сроков. Свяжитесь с нами сегодня, чтобы получить индивидуальное коммерческое предложение и консультацию по подбору оборудования под ваши конкретные задачи.
Для получения дополнительной информации о технических характеристиках станков серии B3-N и других решений для обработки неметаллических материалов, посетите наш сайт или свяжитесь с отделом продаж. Мы готовы продемонстрировать возможности оборудования в действии и помочь вам сделать правильный выбор.