автоматическая гибочная машина высечка Производители
2026-08-20
- Критерии выбора автоматической машины для гибки ножей: от точности до окупаемости
- Технические параметры, определяющие качество гибки
- Интеграция в производственный процесс и безопасность
- Расчет окупаемости и скрытые расходы
- Часто задаваемые вопросы
- Заключение: выбор надежного партнера для вашего производства
Критерии выбора автоматической машины для гибки ножей: от точности до окупаемости
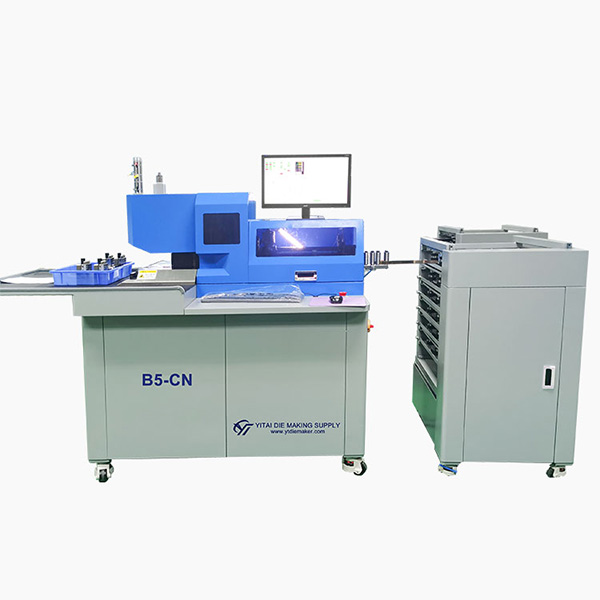
Выбор оборудования для производства штампов и форм — это не просто покупка станка, а инвестиция в стабильность всего производственного цикла. Автоматическая машина для гибки ножей становится ключевым звеном в цепочке создания высечных инструментов, определяя скорость работы упаковочных линий и качество конечного продукта. В нашей практике мы неоднократно сталкивались с ситуацией, когда экономия на этапе закупки гибочного оборудования приводила к постоянным простоям из-за неточной геометрии ножа. Погрешность даже в 0,1 мм на этапе гибки приводит к неплотному прилеганию режущей кромки к основе, что сокращает срок службы штампа на 40-50%.
Рынок предлагает множество решений, но далеко не все они соответствуют требованиям современного высокоскоростного производства. Производители часто указывают максимальную скорость работы, умалчивая о потере точности на высоких оборотах или о сложности калибровки сервоприводов. Наша задача — разобрать технические нюансы, которые действительно влияют на результат, и показать, как интегрировать надежное оборудование в существующую производственную линию без потери эффективности.
Технические параметры, определяющие качество гибки
При оценке спецификаций станка большинство закупщиков смотрят на габариты и цену. Однако для инженера-технолога критически важны другие показатели. Точность позиционирования осей X и Y должна составлять не более ±0,05 мм. Если производитель заявляет большую погрешность, такой станок подойдет только для грубой упаковки из гофрокартона, но не для этикеток или медицинских блистеров.
Второй важный параметр — минимальный радиус гибки. Современные тонкие ножи требуют возможности создания острых углов без образования трещин в материале. Стандартные модели часто ограничены радиусом в 2-3 мм, тогда как прецизионные системы, такие как те, что разрабатывает ООО «Куньшань Итай Прецизионные Машины», позволяют работать с более сложными геометриями благодаря оптимизированным алгоритмам управления сервомоторами. Это особенно важно при производстве фигурных прокладок из силикона или EVA, где контур реза может иметь множество мелких деталей.
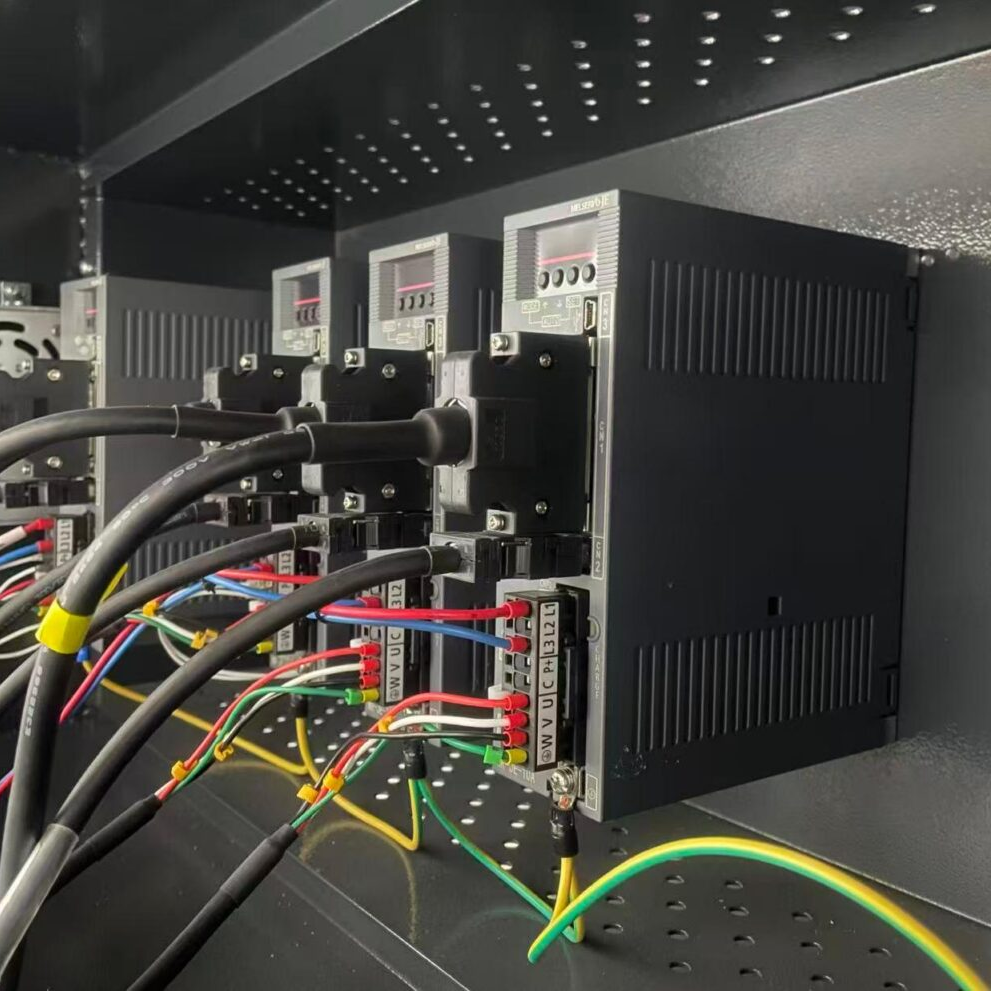
Также стоит обратить внимание на систему компенсации люфта. В дешевых моделях обратный ход механизма создает микро-зазоры, которые накапливаются при длительной работе. Мы проводили тесты, где после 8 часов непрерывной работы станок без системы автокомпенсации начинал выдавать детали с отклонением угла до 1,5 градусов. Это требовало постоянной ручной доводки, сводя на нет преимущество автоматизации.
Сравнение типов приводов и систем управления
Не все двигатели одинаково эффективны для задач точной гибки. Ниже приведено сравнение основных типов приводов, используемых в современном оборудовании.
| Параметр | Шаговый двигатель | Сервопривод (AC Servo) | Гидравлический привод |
|---|---|---|---|
| Точность позиционирования | ±0,1 мм | ±0,02 – 0,05 мм | ±0,15 мм |
| Скорость работы | Низкая/Средняя | Высокая | Средняя |
| Шум при работе | Средний | Низкий | Высокий |
| Обслуживание | Минимальное | Требуется настройка PID | Замена масла, уплотнителей |
| Применение | Бюджетные модели, простые формы | Прецизионная гибка, сложные контуры | Толстые ножи, тяжелые материалы |
Для большинства задач в упаковке и рекламе сервоприводы являются золотым стандартом. Они обеспечивают необходимый баланс между скоростью и точностью. Гидравлика уходит в прошлое из-за риска протечек и чувствительности к температуре масла, что критично для цехов без климат-контроля.
Интеграция в производственный процесс и безопасность
Автоматическая гибка ножей не существует в вакууме. Станок должен легко обмениваться данными с CAD/CAM системами. Поддержка форматов DXF и AI является обязательной. Если программное обеспечение станка требует ручного ввода координат каждой точки гиба, вы теряете главное преимущество автоматизации — скорость подготовки заказа. Современные контроллеры позволяют импортировать чертеж и автоматически рассчитывать траекторию движения гибочного инструмента, учитывая толщину материала и коэффициент упругости стали.
Безопасность оператора — еще один аспект, который часто недооценивают. Наличие световых барьеров и двухкнопочной системы запуска предотвращает травмы пальцев. В нашей практике был случай, когда на предприятии с устаревшим оборудованием оператор получил травму из-за отсутствия датчика присутствия рук в рабочей зоне. После этого инцидента компания пересмотрела парк оборудования, выбрав модели с сертификацией CE и соответствием стандартам безопасности Machinery Directive 2006/42/EC.
Компания ООО «Куньшань Итай Прецизионные Машины» уделяет особое внимание эргономике и безопасности своих решений. Модели серии B3-N оснащены защитными кожухами и аварийными остановками, расположенными в зоне легкого доступа. Это не просто формальность, а результат многолетнего опыта эксплуатации оборудования в разных странах с различными требованиями к охране труда.
Расчет окупаемости и скрытые расходы
Покупная цена станка составляет лишь 60-70% от общей стоимости владения (TCO). Остальные расходы приходятся на обслуживание, расходные материалы и возможные простои. Дешевые китайские аналоги часто требуют замены направляющих уже через 6-8 месяцев интенсивной работы. Оригинальные комплектующие для таких станков могут идти в ожидании неделями, парализуя производство.
Выбирая поставщика, уточняйте наличие сервисной сети. Возможность получить техническую поддержку 24/7 и наличие складов запчастей в вашем регионе критически важны. Например, наличие 36 сервисных точек, как у Grandcorp, позволяет минимизировать время реакции на неисправность. Замена изношенного гибочного пуансона должна занимать минуты, а не дни ожидания курьера.
Также учитывайте энергопотребление. Современные серво-станки потребляют энергию только в момент движения, тогда как гидравлические системы держат насос под давлением постоянно. Разница в счетах за электроэнергию может достигать 30-40% в год, что существенно влияет на маржинальность продукции.
Часто задаваемые вопросы
Какова максимальная толщина ножа для автоматической гибки?
Большинство стандартных автоматических машин для гибки ножей работают с материалом толщиной от 0,45 мм до 1,05 мм. Для более толстых ножей (до 2-3 мм) используются специализированные промышленные модели с усиленным приводом. Важно проверять спецификацию конкретной модели: превышение рекомендованной толщины приводит к быстрому износу матрицы и поломке двигателя.
Можно ли использовать станок для гибки проволоки или других материалов?
Нет, автоматические машины для гибки ножей специально сконструированы для плоской стальной ленты определенной твердости. Использование круглой проволоки или материалов с иной структурой (медь, алюминий) приведет к некорректной работе роликов подачи и нарушению геометрии гиба. Для других материалов требуется специализированное оборудование.
Какое программное обеспечение необходимо для работы?
Обычно станки поставляются с собственным ПО, которое поддерживает импорт векторных файлов (DXF, PLT, AI). Некоторые продвинутые модели имеют встроенные библиотеки стандартных форм, что ускоряет работу. Убедитесь, что интерфейс программы доступен на языке ваших операторов, так как ошибки ввода данных часто возникают из-за языкового барьера.
Влияет ли температура в цехе на точность гибки?
Да, влияет. Сталь имеет коэффициент теплового расширения. В неотапливаемых помещениях зимой длина ножа может изменяться, что приводит к неточностям при сборке штампа. Рекомендуется поддерживать температуру в помещении на уровне 20-25°C. Если это невозможно, станок должен иметь функцию температурной компенсации или требовать более частой калибровки.
Заключение: выбор надежного партнера для вашего производства
Инвестиции в автоматическую машину для гибки ножей должны окупаться за счет повышения скорости выпуска штампов и снижения процента брака. Не гонитесь за самой низкой ценой на рынке. Оцените общую стоимость владения, наличие сервиса и репутацию производителя. Опыт показывает, что оборудование от компаний с долгосрочной историей, таких как Куньшань Итай Прецизионные Машины, обеспечивает стабильность процессов и предсказуемый результат.
Правильный выбор оборудования позволяет сократить время подготовки заказа с нескольких часов до минут, освобождая ресурсы для развития новых направлений бизнеса. Если вы готовы модернизировать свой парк оборудования и повысить конкурентоспособность вашей продукции, начните с детального аудита текущих потребностей и сравнения технических характеристик предлагаемых решений.
Свяжитесь с нами сегодня для получения индивидуальной консультации и расчета окупаемости оборудования для ваших конкретных задач.