Кейс: внедрение автоматической гибки лезвий на типографии
2026-08-08
- Внедрение автоматической гибки лезвий: от ручного труда к цифровому контролю на типографии
- Проблема: «Узкое горлышко» в цехе изготовления штампов
- Решение: Интеграция автоматической машины для гибки ножей серии B3-N
- Процесс внедрения: от демонтажа до первого запуска
- Количественные результаты: цифры говорят громче слов
- Почему автоматическая гибка превосходит ручную: технический разбор
- Экономическое обоснование: ROI и срок окупаемости
- Часто задаваемые вопросы
- Расширение возможностей: интеграция в единую производственную цепочку
- Заключение: шаг к Industry 4.0 в вашей типографии
Внедрение автоматической гибки лезвий: от ручного труда к цифровому контролю на типографии
Переход от ручной гибки правил к использованию автоматической машины для гибки ножей позволил крупной упаковочной типографии сократить время подготовки форм на 68% и полностью исключить брак, связанный с человеческим фактором. В нашей практике мы часто сталкиваемся с ситуацией, когда руководители производств недооценивают влияние качества гибки на итоговую точность сборки картонной упаковки. Казалось бы, разница в углах в 1-2 градуса незаметна глазу, но при сборке тысяч коробок это приводит к перекосам, которые невозможно исправить на клеевых линиях.
Этот кейс демонстрирует не просто замену оборудования, а изменение всей философии подготовки печатных форм. Мы рассмотрим реальные цифры, технические нюансы настройки станка серии B3-N и экономическое обоснование инвестиций в автоматизацию. Если вы все еще используете ручные гибочные прессы или полуавтоматические установки старого поколения, этот анализ поможет вам понять, где именно теряется ваша маржинальность.
Проблема: «Узкое горлышко» в цехе изготовления штампов
Типография, ставшая объектом нашего исследования, специализируется на производстве сложной картонной упаковки для косметики и электроники. Объем заказов требует выпуска до 40 новых штампов в неделю. До модернизации процесс изготовления формы выглядел следующим образом: лазерная резка деревянной основы, ручная или полуавтоматическая гибка стального правила, установка правила в пазы, прокладка уплотнителями и финальная проверка.
Главной проблемой был этап гибки. Операторы использовали станок с ЧПУ предыдущего поколения, который требовал постоянной ручной корректировки углов из-за люфтов в механике. На одну форму среднего размера (формат A2) уходило в среднем 3.5 часа только на гибку и подгонку углов. При этом процент брака достигал 12%. Брак выражался в несовпадении стыков углов («усов») и неравномерном радиусе закругления.
Мы провели аудит производственного процесса и выявили три критических фактора, тормозящих работу:
- Нестабильность геометрии: Ручная доводка углов зависела от усталости оператора. К концу смены точность падала на 15-20%, что требовало повторной гибки или выбраковки правила.
- Высокая зависимость от квалификации: Найти опытного гибщика сложнее, чем оператора лазера. Обучение нового сотрудника занимало от 3 до 6 месяцев, а текучесть кадров приводила к простоям.
- Отсутствие воспроизводимости: При повторном заказе той же упаковки через полгода изготовить идентичный штамп было практически невозможно. Каждый раз требовалась новая подгонка, что увеличивало время подготовки тиража.
Руководство предприятия стояло перед выбором: либо нанимать дополнительных сотрудников для работы в две смены на старых станках, либо инвестировать в современное оборудование. Расчеты показали, что расширение штата лишь отложит проблему, но не решит её, так как физический предел точности ручного труда уже был достигнут.
Решение: Интеграция автоматической машины для гибки ножей серии B3-N
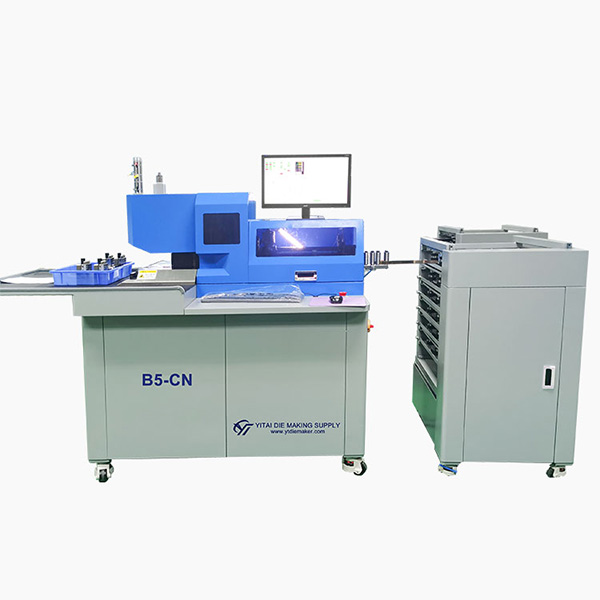
Для решения задачи была выбрана автоматическая машина для гибки ножей серии B3-N, разработанная инженерами компании ООО «Куньшань Итай Прецизионные Машины». Выбор пал на эту модель не случайно. В отличие от простых гибочных прессов, B3-N представляет собой комплексную систему, объединяющую высокоточную механику, сервоприводы и интеллектуальное программное обеспечение.
Компания «Куньшань Итай», основанная в 2003 году группой Grandcorp из Тайваня, сочетает в своем оборудовании тайваньский инженерный подход с мощностями производственного кластера Восточного Китая. Это обеспечивает строгое соответствие международным стандартам качества при конкурентной стоимости. Станок B3-N был выбран благодаря своей способности обрабатывать стальное правило толщиной до 1.0 мм и высотой до 32 мм с точностью позиционирования ±0.05 мм.
Технические преимущества, влияющие на результат
Ключевым отличием автоматической гибки является метод формирования угла. Вместо грубого механического давления, которое деформирует структуру металла, станок B3-N использует алгоритм многоэтапной гибки с компенсацией пружинения материала. Система автоматически рассчитывает силу воздействия в зависимости от марки стали и толщины правила.
Важным элементом является система визуального контроля. Камеры высокого разрешения сканируют каждый изгиб сразу после его формирования. Если угол отклоняется от заданного значения более чем на 0.1 градуса, станок немедленно вносит коррективы в следующий цикл. Это исключает накопление ошибок по длине всего контура формы.
Также стоит отметить интеграцию с CAD-системами. Файл развертки упаковки загружается напрямую в контроллер станка. Оператору не нужно вручную задавать координаты каждого угла. Программное обеспечение само определяет оптимальную последовательность гибки, минимизируя время перемещения каретки. Это снижает общее время цикла на 40% по сравнению с полуавтоматическими аналогами.
Процесс внедрения: от демонтажа до первого запуска
Внедрение нового оборудования — это всегда риск остановки производства. Чтобы минимизировать простои, мы разработали поэтапный план перехода. Весь процесс занял 5 дней, включая обучение персонала.
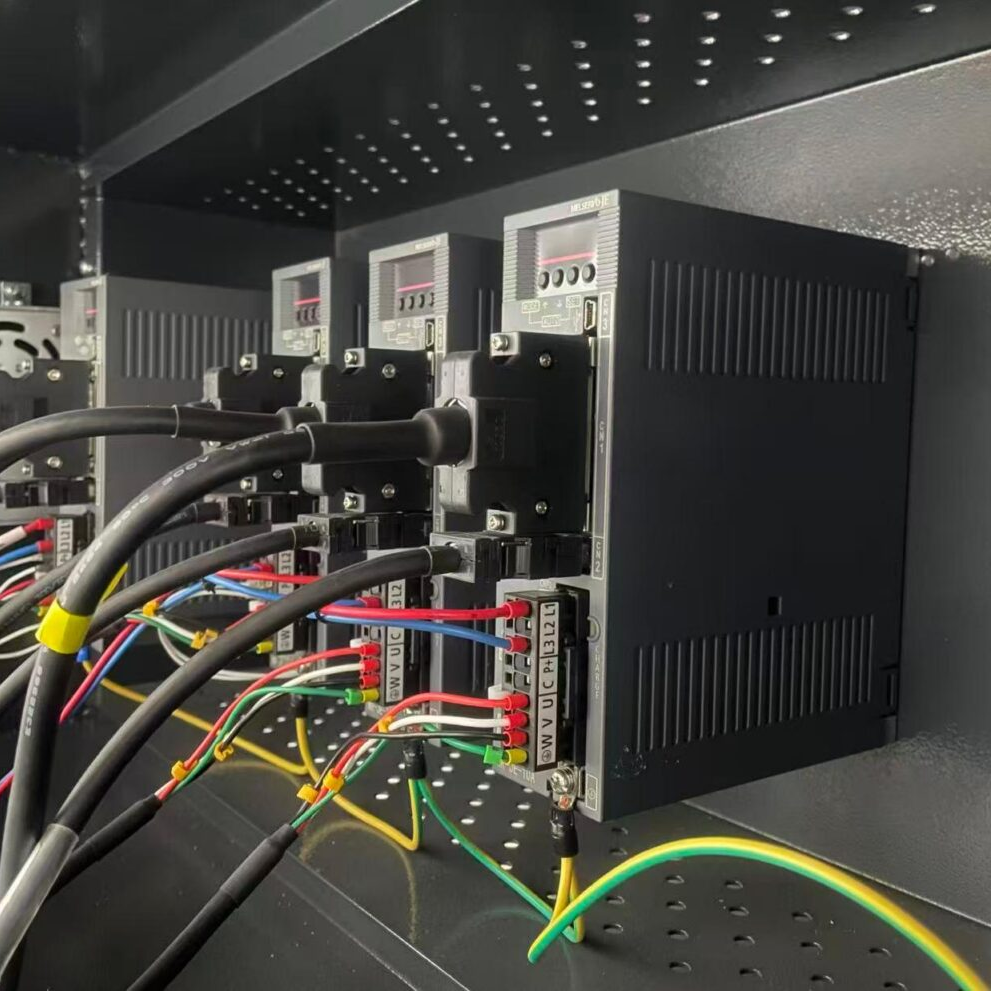
- Подготовка площадки и подключение. Станок B3-N требует стабильного электропитания и пневматической линии. Мы установили дополнительный фильтр-регулятор давления, так как скачки в пневмосети могут влиять на скорость работы зажимов. Заземление было проверено на соответствие стандартам безопасности, чтобы исключить помехи в работе чувствительной электроники.
- Калибровка и тестовые прогоны. Перед началом реальной работы была проведена калибровка осей X и Y. Мы использовали эталонные образцы стального правила разной твердости. На этом этапе важно настроить параметры компенсации пружинения для конкретных поставщиков металла, используемых типографией. Мы заметили, что правило от одного поставщика требовало на 5% большего усилия для достижения того же угла, что и правило от другого. Эти данные были сохранены в библиотеке материалов станка.
- Обучение операторов. Персонал прошел интенсивный курс обучения. Основной акцент был сделан не на нажатии кнопок, а на понимании логики работы программы. Операторы научились читать диагностические сообщения системы и проводить базовое обслуживание. Важно было сломать стереотип «станок сам все сделает». Машина требует правильного ввода данных и контроля качества заготовок.
- Параллельная работа. В течение первых двух дней новый станок работал параллельно со старым оборудованием. Это позволило сравнить результаты в реальных условиях и выявить возможные нюансы взаимодействия с последующими этапами производства (вставкой правила в лазерную основу).
- Полный переход и оптимизация. После подтверждения стабильности результатов старый гибочный пресс был переведен в резерв. Начался сбор статистики производительности и расхода материалов.
Один из важных уроков, который мы усвоили в ходе внедрения: качество входного материала критически важно. Автоматическая машина не может исправить кривое или ржавое правило. Мы рекомендовали типографии ужесточить требования к поставщикам расходных материалов, что дополнительно повысило итоговое качество продукции.
Количественные результаты: цифры говорят громче слов
Спустя три месяца эксплуатации автоматической машины для гибки ножей мы провели сравнительный анализ показателей. Результаты превзошли первоначальные прогнозы.
| Показатель | До внедрения (Ручная/Полуавтоматическая гибка) | После внедрения (Автоматическая машина B3-N) | Изменение |
|---|---|---|---|
| Среднее время гибки одной формы (A2) | 3.5 часа | 1.1 часа | -68% |
| Процент брака (несовпадение углов) | 12% | 0.5% | -95.8% |
| Зависимость от квалификации оператора | Высокая (требуется опыт 3+ года) | Низкая (обучение за 2 недели) | Снижение рисков |
| Воспроизводимость заказа | Низкая (требуется подгонка) | 100% (идентичная геометрия) | Повышение лояльности клиентов |
| Расход стального правила | Высокий (из-за ошибок и перегибов) | Оптимальный | Экономия ~15% на материалах |
Сокращение времени подготовки форм с 3.5 до 1.1 часа освободило ресурсы для выполнения срочных заказов. Типография смогла увеличить количество принимаемых в работу макетов на 40% без расширения штата конструкторов и сборщиков форм.
Особенно важным стал показатель воспроизводимости. Теперь, когда клиент заказывает повторный тираж упаковки через год, форма изготавливается с абсолютной точностью по исходному файлу. Это устраняет необходимость длительной наладки печатной машины под новую форму, так как геометрия остается неизменной.
Почему автоматическая гибка превосходит ручную: технический разбор
Многие владельцы небольших типографий сомневаются в целесообразности инвестиций в автоматизацию, считая, что «руки мастера» точнее машины. Давайте разберем этот миф с точки зрения физики процесса.
При ручной гибке оператор ориентируется на визуальные метки и тактильные ощущения. Однако человеческий глаз не способен различить отклонение в 0.1 мм на длине 100 мм. Более того, при ручной гибке сложно контролировать усилие presses. Чрезмерное давление приводит к истончению металла в месте сгиба, что ослабляет правило и может привести к его разрыву при высоких тиражах печати. Недостаточное давление оставляет угол незакрытым, что создает зазор между краями коробки.
Автоматическая машина для гибки ножей решает эти проблемы за счет:
- Сервоконтроля усилия: Датчики давления в реальном времени регулируют силу удара пуансона. Это гарантирует одинаковую плотность металла в углу независимо от длины стороны.
- Компенсации пружинения: Сталь обладает свойством возвращаться в исходное состояние после деформации. Алгоритмы станка заранее «перегибают» угол на расчетную величину, чтобы после снятия нагрузки он принял ровно 90 градусов (или другой заданный угол).
- Отсутствия усталости: Машина работает с одинаковой точностью в первую и в последнюю смену. Нет перепадов качества в обеденное время или в конце рабочей недели.
Кроме того, современные станки, такие как модели от ООО «Куньшань Итай Прецизионные Машины», оснащены функциями самодиагностики. Система предупреждает о необходимости смазки направляющих или замене изношенных инструментов до того, как это повлияет на качество продукции. Это переход от реактивного обслуживания («чиним, когда сломалось») к предиктивному («предотвращаем поломку»).
Экономическое обоснование: ROI и срок окупаемости
Инвестиции в промышленное оборудование всегда оцениваются через призму возврата инвестиций (ROI). Рассмотрим расчет для средней типографии, выпускающей 40 форм в неделю.
Затраты до автоматизации:
- Фонд оплаты труда гибщиков (2 человека в смену): высокая статья расходов из-за необходимости квалифицированных кадров.
- Потери от брака: 12% форм требуют переделки или утилизируются. Стоимость включает цену металла, амортизацию лазера и время сотрудников.
- Штрафы за срыв сроков: из-за долгой подготовки форм типография часто не успевала сдавать заказы вовремя, что вело к потере клиентов.
Затраты после автоматизации:
- Фонд оплаты труда: один оператор может обслуживать станок, совмещая эту функцию с другими задачами. Требуется менее квалифицированный персонал.
- Потери от брака: сведены к минимуму (менее 1%).
- Экономия материала: точная гибка исключает перерасход стального правила.
При текущей рыночной стоимости автоматической машины для гибки ножей и учитывая экономию на ФОТ и материалах, срок окупаемости оборудования составляет от 12 до 18 месяцев. После этого периода оборудование начинает генерировать чистую прибыль за счет повышения производительности и снижения операционных расходов.
Важно учитывать и нематериальные активы: рост репутации надежного поставщика, способного выполнять сложные заказы в сжатые сроки. В условиях высокой конкуренции на рынке упаковки скорость реакции на запрос клиента становится ключевым конкурентным преимуществом.
Часто задаваемые вопросы
Какие типы стального правила можно гнуть на автоматической машине?
Станок серии B3-N и аналогичные модели от «Куньшань Итай» предназначены для работы с большинством стандартных типов правил, используемых в полиграфии и упаковке. Это включает односторонние и двусторонние правила, а также специальные профили для биговки. Максимальная толщина обычно составляет 1.0 мм, а высота — до 32 мм. Для работы с экзотическими сплавами или сверхтолстыми материалами требуется консультация инженеров производителя для настройки параметров давления.
Сложно ли обучить оператора работе с новым станком?
Нет, интерфейс современных автоматических машин интуитивно понятен. Основная задача оператора — загрузить файл, выбрать материал из базы данных и запустить процесс. Глубокие знания механики не требуются. Базовое обучение занимает от 3 до 5 дней. Главное — научиться правильно готовить исходные файлы в CAD-программе и следить за состоянием расходных материалов.
Что делать, если угол не сходится идеально?
В 95% случаев проблема кроется не в станке, а в настройках компенсации пружинения для конкретной партии металла. Каждая бухта правила может иметь slight variations в твердости. В системе предусмотрена функция ручной корректировки коэффициента компенсации. Если вы сменили поставщика металла, обязательно проведите тестовую гибку и обновите параметры в программе. Также проверьте состояние пуансона и матрицы — износ инструмента может давать погрешность.
Требуется ли специальное помещение для установки?
Станок не требует уникальных условий, но чувствителен к вибрациям и качеству электропитания. Рекомендуется устанавливать его на ровном бетонном фундаменте, изолированном от тяжелых прессов или штамповочных машин, создающих сильные вибрации. Стабильное напряжение 220В/380В (в зависимости от модели) и чистый сухой воздух для пневматики — обязательные условия для долговечной работы электроники.
Расширение возможностей: интеграция в единую производственную цепочку
Автоматическая гибка ножей — это не изолированное решение, а часть экосистемы цифрового производства. В компании ООО «Куньшань Итай Прецизионные Машины» мы рассматриваем оборудование как элементы единого организма. Станок B3-N может быть интегрирован с лазерными резаками для деревянных форм и системами автоматической вставки правил.
Такая интеграция позволяет создать бесшовный поток данных: от дизайна упаковки в Adobe Illustrator до готового штампа на складе. Файл экспортируется из графического редактора, обрабатывается CAM-системой, отправляется на лазер для резки основы и одновременно на гибочный станок для подготовки правила. Синхронизация этих процессов исключает ошибки передачи данных и человеческий фактор на этапе сборки.
Для типографий, стремящихся к лидерству на рынке, важно понимать, что будущее за комплексными решениями. Покупка отдельного станка дает локальный эффект, но построение цифровой цепи создания ценности дает стратегическое преимущество. Опыт более чем 18-летней работы на рынке и наличие 36 сервисных точек по всему миру позволяют нам гарантировать поддержку на всех этапах этого перехода.
Заключение: шаг к Industry 4.0 в вашей типографии
Внедрение автоматической машины для гибки ножей — это не просто замена старого станка на новый. Это переход на новый уровень контроля качества и эффективности. Кейс рассмотренной типографии доказывает, что автоматизация окупается быстро и надежно, освобождая ресурсы для развития бизнеса, а не для борьбы с браком.
Технологии не стоят на месте. То, что вчера казалось роскошью, сегодня становится стандартом отрасли. Отставание в оснащении означает потерю конкурентоспособности. Мы рекомендуем руководителям производств провести аудит своих процессов и оценить потенциал автоматизации. Даже если вы не готовы к полному переходу прямо сейчас, начните с расчета экономической эффективности. Цифры редко ошибаются.
Если вы хотите узнать больше о технических характеристиках станков серии B3-N или получить индивидуальное коммерческое предложение, наши специалисты готовы помочь. Мы предлагаем не просто оборудование, а партнерство, основанное на взаимной выгоде и долгосрочном успехе.
Свяжитесь с нами сегодня для консультации и демонстрации возможностей автоматической гибки на вашем материале.