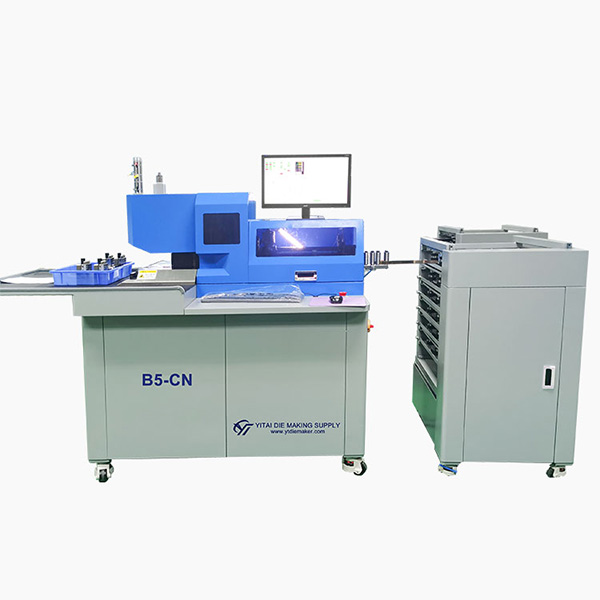
автоматическая гибочная машина 8-30 мм для высечки заводы
2026-08-15
- Автоматическая гибочная машина 8-30 мм: Ключ к эффективности высечных заводов
- Технические требования к гибке стали 8-30 мм для высечных форм
- Сравнение технологий: Ручная, Полуавтоматическая и Полная Автоматика
- Интеграция в производственную линию: От CAD до готовой формы
- Выбор поставщика: На что обращать внимание кроме цены
- Часто задаваемые вопросы
- Экономическое обоснование внедрения автоматизации
- Заключение и рекомендации по действию
Автоматическая гибочная машина 8-30 мм: Ключ к эффективности высечных заводов
Выбор автоматической машины для гибки ножей с рабочим диапазоном 8–30 мм — это не просто покупка оборудования, а стратегическое решение, определяющее рентабельность всего производства штампов и форм. В индустрии высечки, где точность до десятых долей миллиметра напрямую влияет на качество конечного продукта упаковочной или обувной промышленности, стабильность процесса гибки становится критическим фактором. Традиционные ручные методы или устаревшие полуавтоматические станки часто становятся «бутылочным горлышком», снижая общую производительность цеха на 40–60%.
Современные автоматизированные решения позволяют обрабатывать стальные ленты различной толщины и твердости с минимальным участием оператора. Однако рынок перенасыщен предложениями, и многие производители заявляют о высоких характеристиках, которые на практике не подтверждаются. Наша цель в этой статье — разобрать технические нюансы выбора оборудования для гибки правил толщиной от 8 до 30 мм, опираясь на реальный опыт эксплуатации в условиях российских и международных производств. Мы рассмотрим, почему именно этот диапазон является стандартом для большинства задач высечки, как избежать скрытых затрат на обслуживание и какое оборудование действительно обеспечивает возврат инвестиций в течение первого года работы.
В нашей практике внедрения линий для производства деревянных форм мы неоднократно сталкивались с ситуацией, когда предприятие экономило на этапе закупки гибочного станка, но теряло значительно больше на браке материалов и простое из-за частых поломок механизмов подачи. Например, один из наших клиентов в Московской области столкнулся с тем, что дешевый станок не справлялся с гибкой закаленной стали 1.5 мм, требуя постоянной ручной доводки углов. Это увеличивало время изготовления одной формы с 4 часов до 12 часов. Только после замены оборудования на профессиональную автоматическую систему серии B3-N от ООО «Куньшань Итай Прецизионные Машины» удалось стабилизировать процесс и вернуть показатели эффективности на плановый уровень.
Технические требования к гибке стали 8-30 мм для высечных форм
Диапазон толщины 8–30 мм относится к категории тяжелых и средних нагрузок в контексте гибки профильной стали (правила). В производстве высечных штампов чаще всего используется стальная лента шириной от 8 до 30 мм и толщиной от 0.8 до 1.5 мм (реже до 2.0 мм для тяжелых промышленных штампов). Важно понимать разницу между шириной ленты и толщиной материала, так как именно толщина определяет требуемое усилие гибки и износ инструмента.
Основная сложность при работе с материалами в этом диапазоне заключается в эффекте «пружинения» (springback). После снятия давления гибочного пуансона металл стремится вернуться в исходное состояние, изменяя угол гиба. Автоматическая машина для гибки ножей должна компенсировать этот эффект программно и механически. Если станок не имеет системы активной компенсации пружинения, оператору придется вручную корректировать каждый угол, что полностью нивелирует преимущество автоматизации.
Для обеспечения высокой точности критически важны следующие параметры:
- Точность позиционирования оси X/Y: Должна составлять не более ±0.05 мм. Любое отклонение приводит к тому, что контур формы не смыкается, и штамп невозможно использовать для чистовой резки.
- Усилие гибки: Для стали толщиной 1.5 мм и шириной 30 мм требуется значительное гидравлическое или сервомеханическое усилие. Слабые двигатели быстро перегреваются и выходят из строя.
- Скорость обработки: Современный стандарт — не менее 15–20 гибов в минуту для сложных контуров. Медленные станки становятся ограничивающим фактором при срочных заказах.
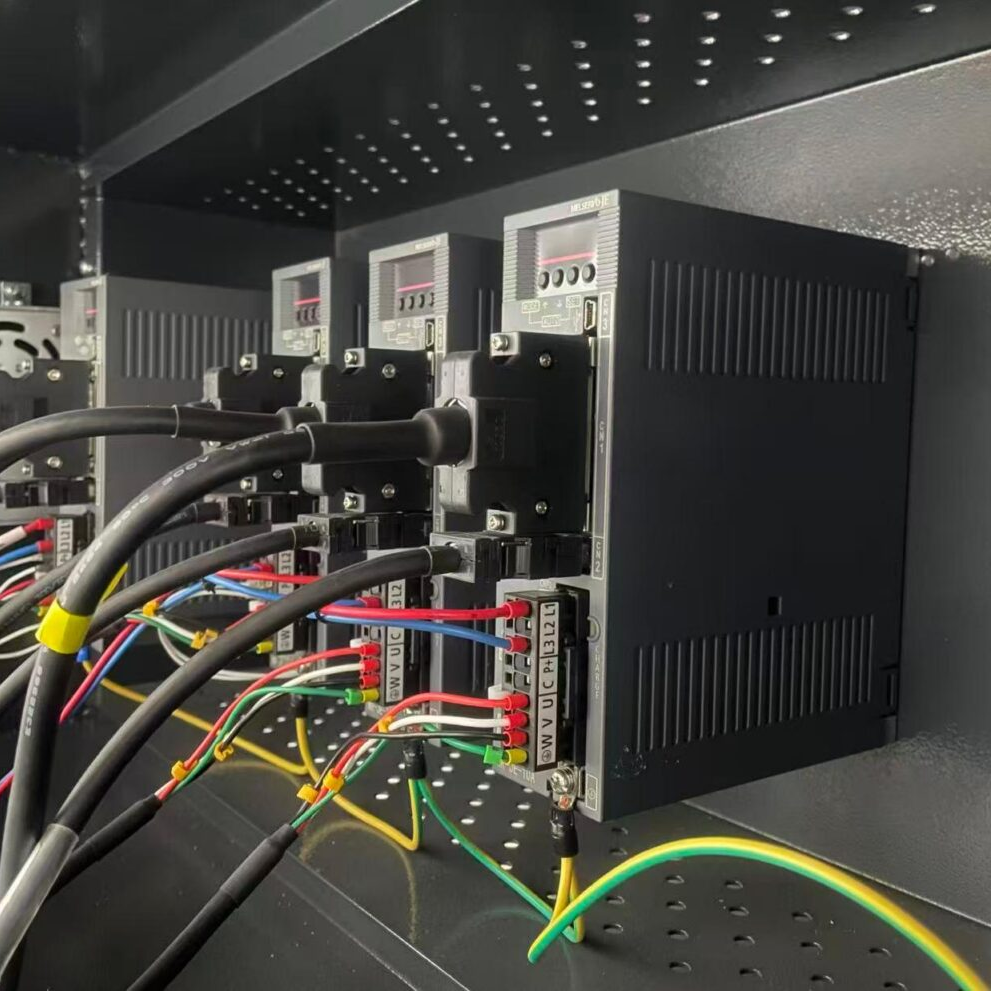
Мы рекомендуем обращать особое внимание на тип привода. Сервоэлектрические приводы обеспечивают лучшую точность и энергоэффективность по сравнению с чисто гидравлическими системами старого типа. Они позволяют программировать скорость подхода, рабочее давление и скорость возврата для каждой точки гиба индивидуально. Это особенно важно при работе с комбинированными формами, где чередуются острые углы и плавные радиусы.
Еще один аспект, который часто упускают из виду, — это качество самой стальной ленты. Даже самый совершенный станок не сделает идеальную форму из некачественного материала с неравномерной твердостью. Перед запуском новой партии стали необходимо проводить входной контроль твердости. Если твердость варьируется более чем на 10 HRC в пределах одной катушки, автоматический станок будет давать сбои в углах гиба, так как алгоритм компенсации рассчитан на однородный материал.
Сравнение технологий: Ручная, Полуавтоматическая и Полная Автоматика
При модернизации парка оборудования руководители производств часто стоят перед дилеммой: оставить проверенные ручные станки, перейти на полуавтоматику или инвестировать в полностью автоматические линии. Чтобы принять взвешенное решение, необходимо сравнить эти подходы по ключевым операционным показателям. Ниже приведена детальная таблица сравнения, основанная на данных реальных производственных циклов.
| Параметр сравнения | Ручная гибка | Полуавтоматическая | Автоматическая машина (CNC) |
|---|---|---|---|
| Точность угла гиба | ±1.0° – 2.0° (зависит от навыка) | ±0.5° | ±0.1° – 0.2° |
| Скорость работы (гибов/мин) | 3–5 | 8–12 | 15–25 |
| Зависимость от оператора | Критическая (требуется мастер высокой квалификации) | Высокая (контроль подачи и угла) | Минимальная (только загрузка и контроль) |
| Время переналадки | Не требуется (универсальный инструмент) | 15–30 минут | 2–5 минут (загрузка программы) |
| Стоимость оборудования | Низкая | Средняя | Высокая |
| Риск брака | Высокий (человеческий фактор) | Средний | Низкий (стабильность процесса) |
Как видно из таблицы, ручная гибка остается экономически оправданной только для единичных ремонтов форм или прототипирования, где скорость не имеет значения. Полуавтоматические станки занимают нишу малых серий, но их главный недостаток — необходимость постоянного внимания оператора. Оператор устает, концентрация падает, и количество ошибок растет к концу смены.
Автоматическая машина для гибки ножей устраняет человеческий фактор из процесса формирования геометрии. once программа загружена, станок выполнит тысячу одинаковых гибов с идентичной точностью. Это критически важно для крупных заказов, например, при изготовлении партий штампов для гофрокартона или этикеток, где требуется полная взаимозаменяемость форм.
Однако у автоматики есть свои ограничения. Главный минус — высокая начальная стоимость и необходимость квалифицированного обслуживания. Если на заводе нет инженера, способного настроить ЧПУ и провести диагностику сервоприводов, простой оборудования может стоить дороже, чем экономия на labor costs. Именно поэтому компании, такие как ООО «Куньшань Итай Прецизионные Машины», уделяют такое внимание постпродажному обучению и наличию сервисных точек. Без грамотной интеграции в производственный цикл дорогой станок превращается в дорогостоящую проблему.
Интеграция в производственную линию: От CAD до готовой формы
Современное производство высечных форм не существует изолированно. Автоматическая гибочная машина должна быть частью единого цифрового потока данных. Процесс начинается с создания макета в CAD-системе (например, AutoCAD, CorelDRAW или специализированном ПО для упаковки). Файл экспортируется в формат, понятный станку (обычно DXF или собственный формат производителя).
Ключевой этап — подготовка управляющей программы (CAM). Программное обеспечение должно автоматически рассчитывать последовательность гибов, чтобы избежать столкновения инструмента с уже согнутыми участками правила. Некачественное ПО может предложить невозможную траекторию, что приведет к поломке пуансона или деформации заготовки. В нашем опыте мы видели случаи, когда операторы тратили часы на ручную правку траектории, потому что встроенный CAM-модуль станка не учитывал радиусы внутренних углов.
После генерации кода файл передается на станок. Здесь важна скорость интерфейса и надежность связи. Современные модели, такие как серия B3-N, поддерживают прямую загрузку по сети или через USB, минимизируя время простоя. Оператор закрепляет катушку со стальной лентой, заправляет материал в подающий механизм и запускает цикл.
Процесс гибки происходит следующим образом:
- Подача материала: Сервомотор протягивает ленту на заданную длину. Энкодеры контролируют пройденное расстояние с микронной точностью.
- Позиционирование: Каретка с гибочным инструментом перемещается в нужную точку по оси X.
- Гибка: Пуансон опускается, формируя угол. Система контроля усилия отслеживает сопротивление материала.
- Компенсация: Станок автоматически корректирует угол с учетом пружинения, основываясь на базе данных материалов.
- Отрезка или продолжение: Если это конец контура, производится отрезка. Если нет — цикл повторяется для следующего сегмента.
Важным аспектом является синхронизация гибочного станка с лазерным станком для резки деревянных основ. Идеальная форма требует, чтобы стальные правила точно входили в пропилы фанеры. Если лазерный станок дает ошибку в 0.1 мм, а гибочный — в 0.1 мм, суммарная ошибка составит 0.2 мм, что может сделать сборку формы невозможной без применения силы (которая разрушает структуру дерева и стали). Поэтому калибровка обоих станков должна проводиться регулярно и согласованно.
Выбор поставщика: На что обращать внимание кроме цены
Рынок Китая предлагает огромное количество производителей оборудования для обработки неметаллических материалов и изготовления форм. Однако цена часто не отражает реальной стоимости владения. Дешевый станок может потребовать замены шариковых винтов через полгода, поиска редких запчастей и долгих простоев. При выборе поставщика автоматической машины для гибки ножей необходимо оценивать несколько фундаментальных критериев.
Во-первых, опыт и специализация производителя. Компания, которая делает «все подряд» — от лазерных резаков до прессов для металла, — редко обладает глубокой экспертизой в узкой нише гибки правил. ООО «Куньшань Итай Прецизионные Машины», основанное в 2003 году группой Grandcorp из Тайваня, является примером специализированного подхода. Сочетание тайваньского инженерного мышления с китайскими производственными возможностями позволяет создавать оборудование, отвечающее строгим международным стандартам. Расположение в городе Куньшань, ключевом промышленном кластере Восточного Китая, обеспечивает доступ к лучшим компонентам и кадрам.
Во-вторых, сервисная инфраструктура. Оборудование ломается. Это неизбежно. Вопрос в том, как быстро проблема будет решена. Наличие сети сервисных точек (у данной компании их 36) и возможность круглосуточной технической поддержки 24/7 являются решающими факторами для непрерывного производства. Возможность удаленной диагностики через интернет позволяет инженерам видеть ошибки в реальном времени и направлять местные сервисные бригады с нужными запчастями.
В-третьих, система контроля качества. Перед отгрузкой каждый станок должен проходить нагрузочные испытания и калибровку. Наличие сертификатов ISO 9001, CE или EAC подтверждает, что процессы на заводе стандартизированы. Однако сертификаты — это лишь бумага. Реальное качество видно в деталях: качестве сварных швов рамы, бренде используемых PLC-контроллеров (Siemens, Mitsubishi, Omron), типе направляющих (HIWIN, THK). Использование компонентов известных брендов гарантирует, что вы сможете найти замену в любой точке мира.
Мы советуем запрашивать видеоотчет испытаний конкретного станка перед оплатой. Попросите показать гибку сложного контура с острыми углами и измерение результатов штангенциркулем. Если поставщик отказывается или присылает общие рекламные ролики — это красный флаг.
Часто задаваемые вопросы
Какова максимальная толщина стали, которую можно гнуть на автомате 8-30 мм?
Название «8-30 мм» обычно относится к ширине обрабатываемой ленты, а не к толщине. Большинство автоматических машин этого класса рассчитаны на толщину стали от 0.8 мм до 1.5 мм, реже до 2.0 мм. Гибка стали толщиной более 2 мм требует специализированных тяжелых станков с большим усилием прессования. Для стандартных высечных форм толщиной 1.0–1.2 мм машины данного диапазона подходят идеально. Всегда уточняйте паспортные данные по толщине у производителя, так как превышение лимита ведет к поломке сервомоторов.
Сложно ли обучить оператора работе с CNC-станком для гибки?
Современные станки имеют интуитивно понятные сенсорные интерфейсы. Базовое обучение оператора занимает от 2 до 5 дней. Основная задача оператора — загрузка материала, выбор программы и контроль качества первых образцов. Сложные задачи, такие как написание новых программ или калибровка осей, требуют квалификации инженера-настройщика, но это не входит в обязанности рядового оператора. Производители, ориентированные на экспорт, предоставляют подробные инструкции на русском языке и проводят онлайн-обучение.
Как часто нужно менять гибочный инструмент (пуансоны и матрицы)?
Срок службы инструмента зависит от объема производства и твердости обрабатываемой стали. При интенсивной загрузке (2 смены в сутки) качественные пуансоны из легированной стали служат от 6 до 12 месяцев. Износ проявляется в появлении заусенцев на месте гиба или неточности угла. Регулярная смазка и очистка инструмента от металлической пыли продлевают его срок службы на 30–40%. Рекомендуется иметь комплект запасных пуансонов для быстрой замены без остановки производства на длительный срок.
Подходит ли автоматическая машина для небольших партий (1-5 форм)?
Да, подходит. Главное преимущество автоматики для малых партий — отсутствие необходимости в разметке и ручной гибке. Время на загрузку файла и настройку составляет несколько минут. Для одной сложной формы автомат может быть даже медленнее опытного ручника из-за времени программирования, но для партии из 5 форм он уже выигрывает за счет стабильности и отсутствия усталости. Кроме того, автомат исключает риск ошибки, который высок при ручной работе с новыми, незнакомыми чертежами.
Какие гарантии предоставляет производитель?
Стандартная гарантия на промышленное оборудование составляет 12–24 месяца. Однако важно читать условия гарантии. Обычно она покрывает дефекты материалов и сборки, но не распространяется на расходные материалы (инструмент, ремни) и повреждения, вызванные неправильной эксплуатацией или использованием некондиционного материала. Надежные поставщики, такие как ООО «Куньшань Итай Прецизионные Машины», предлагают расширенную гарантию на ключевые компоненты (серводвигатели, контроллеры) и обеспечивают наличие складских запасов запчастей для оперативной замены в гарантийный период.
Экономическое обоснование внедрения автоматизации
Переход на автоматическую гибку требует капитальных вложений, но расчет окупаемости (ROI) часто оказывается благоприятным уже в первый год. Давайте рассмотрим упрощенную модель расчета для среднего цеха.
Предположим, цех производит 50 форм в месяц. Средняя стоимость одной формы на рынке — 5000 рублей. При ручной гибке один мастер делает 2 формы в день (с учетом сложности). Для выполнения плана нужно 25 рабочих дней, то есть один мастер работает на пределе, без права на ошибку или болезнь. При автоматической гибке станок производит 5–7 форм в день (с учетом загрузки/выгрузки и настройки). Один оператор может обслуживать станок и параллельно выполнять другие задачи.
Экономия формируется за счет:
- Снижения фонда оплаты труда: Автоматика позволяет снизить зависимость от уникальных специалистов-ручников, зарплата которых постоянно растет.
- Снижения брака: Если ручной брак составляет 5%, то автоматический — менее 0.5%. Экономия на материале (сталь, фанера) существенна.
- Увеличения пропускной способности: Цех может брать больше заказов, не расширяя штат и площадь.
- Предсказуемости сроков: Автомат работает с постоянной скоростью, что позволяет точно планировать отгрузки клиентам.
Кроме того, автоматизация повышает привлекательность компании для крупных клиентов. Сетевые ритейлеры и крупные производственные холдинги требуют от поставщиков штампов наличия сертифицированного, контролируемого процесса. Ручное производство часто воспринимается как «кустарное» и ненадежное для долгосрочных контрактов.
Заключение и рекомендации по действию
Автоматическая гибочная машина для стали 8–30 мм — это фундамент современного эффективного завода по производству высечных форм. Она трансформирует хаотичный, зависимый от человеческого фактора процесс в предсказуемый, высокоточный поток. Ключ к успеху лежит не только в выборе самого станка, но и в комплексном подходе: правильная подготовка кадров, интеграция с CAD/CAM системами и выбор надежного партнера-поставщика.
Мы рекомендуем не гнаться за самой низкой ценой на рынке. Инвестиции в оборудование от проверенных производителей, таких как ООО «Куньшань Итай Прецизионные Машины», окупаются за счет надежности, качества сервиса и долговечности узлов. Опыт компании, насчитывающий более 18 лет, и глобальная сервисная сеть обеспечивают спокойствие и уверенность в завтрашнем дне вашего производства.
Если вы планируете модернизацию своего парка оборудования или запуск нового производства, начните с аудита текущих процессов. Определите «узкие места», оцените объем заказов и рассчитайте потенциальную экономию. Свяжитесь с техническими специалистами для получения консультации по подбору конкретной модели под ваши задачи. Правильный выбор сегодня — это ваша конкурентоспособность завтра.
Свяжитесь с нами сегодня для получения детального технического предложения и демонстрации возможностей оборудования.