гибочный станок для линеек стали для производителей режущих штампов Поставщик
2026-08-14
- Выбор автоматической машины для гибки ножей: критерии качества для производителей режущих штампов
- Технические требования к оборудованию для гибки стальных линеек
- Сравнение технологий: Ручная, Полуавтоматическая и Полностью Автоматическая гибка
- Ключевые риски при закупке оборудования из Китая и способы их mitigation
- Пошаговое руководство по внедрению автоматической гибки в производство
- Экономическое обоснование инвестиции в автоматизацию
- Часто задаваемые вопросы
- Заключение: Инвестиция в качество и скорость
Выбор автоматической машины для гибки ножей: критерии качества для производителей режущих штампов
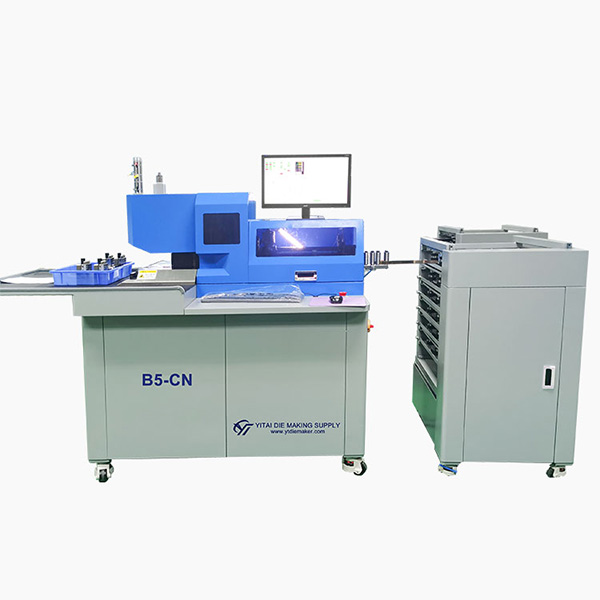
В индустрии производства упаковочных форм и рекламных конструкций точность контурной резки напрямую зависит от геометрии режущего инструмента. Автоматическая машина для гибки ножей является ключевым звеном в цепочке создания высокоточных штампов. Ошибка в угле изгиба всего на 0,5 градуса приводит к неплотному прилеганию лезвия к фанерной основе, что вызывает вибрацию при резке, быстрый износ оборудования и брак готовой продукции. Для производителей, работающих с большими объемами заказов, ручная гибка или использование полуавтоматических станков прошлого поколения становятся «узким горлышком», снижающим рентабельность производства.
Рынок предлагает множество решений, но не все они соответствуют современным требованиям к скорости и повторяемости результатов. В этой статье мы разберем технические нюансы выбора оборудования, опираясь на наш опыт интеграции производственных линий в России и странах СНГ. Мы рассмотрим, почему автоматизация процесса гибки критична для сохранения конкурентоспособности, как избежать скрытых затрат на обслуживание и какие параметры станка действительно влияют на качество конечного продукта.
Технические требования к оборудованию для гибки стальных линеек
Процесс гибки ножей (правилок) для штампов — это не просто механическое воздействие на металл. Это высокоточная операция, требующая учета упругости материала, толщины стенки лезвия и радиуса изгиба. Автоматическая машина для гибки ножей должна обеспечивать стабильность параметров при серийном производстве. Рассмотрим ключевые технические аспекты, которые определяют класс оборудования.
Точность позиционирования и сервоприводы
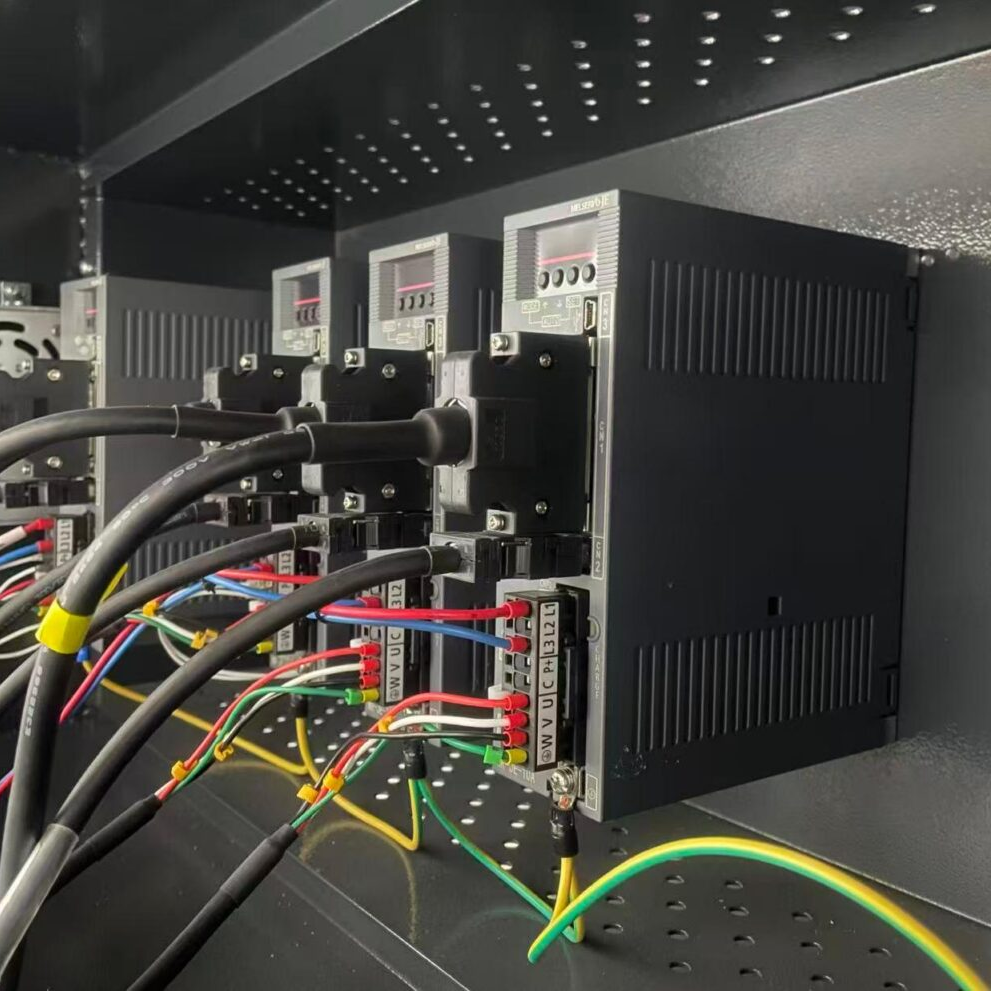
Сердцем современного гибочного станка является система управления осями. В моделях премиум-сегмента, таких как серия B3-N от компании ООО «Куньшань Итай Прецизионные Машины», используются высокоскоростные серводвигатели с энкодерами высокого разрешения. Это позволяет достигать точности позиционирования точки изгиба в пределах ±0,01 мм. Почему это важно? При создании сложных контуров с множеством мелких элементов (например, букв или логотипов) накопленная ошибка позиционирования может привести к тому, что последний элемент контура не сомкнется с первым. Разрыв даже в 0,1 мм требует ручной доводки, что убивает весь смысл автоматизации.
В нашей практике был случай, когда клиент использовал станок с шаговыми двигателями низкого класса. После гибки контура длиной более 3 метров обнаруживалось расхождение в 2-3 мм. Операторам приходилось вручную подгибать концы, что увеличивало время изготовления одного штампа на 40%. Переход на оборудование с замкнутым контуром управления (closed-loop system) решил эту проблему полностью.
Система компенсации пружинения металла
Сталь для ножей обладает свойством пружинения (springback). После снятия давления гибочного пуансона металл стремится вернуться в исходное состояние. Качественная автоматическая машина для гибки ножей должна иметь алгоритмы компенсации этого эффекта. Программное обеспечение станка рассчитывает угол перегиба, необходимый для получения целевого угла после расслабления материала. Например, чтобы получить угол 90°, станок может согнуть металл до 87°, учитывая толщину и марку стали.
Отсутствие такой функции или её неточная настройка приводят к тому, что углы штампа оказываются тупыми или острыми относительно чертежа. Это влияет на плотность посадки ножа в пазы фанеры. Если нож сидит свободно, при работе высечного пресса он будет смещаться, что приведет к быстрому выходу из строя как самого штампа, так и матрицы пресса.
Скорость работы и производительность
Для крупных типографий и центров лазерной резки скорость изготовления штампа имеет прямое финансовое выражение. Современные автоматические станки способны выполнять до 60-80 изгибов в минуту, в зависимости от сложности контура и длины сегментов. Это в 5-7 раз быстрее, чем работа опытного оператора на полуавтоматическом оборудовании. Однако заявленная скорость достигается только при условии оптимальной настройки ускорений и торможений осей.
Важно понимать, что максимальная скорость не всегда является лучшим выбором. При гибке толстых ножей (например, 1.05 мм для картона) резкие движения могут вызвать деформацию профиля или повреждение покрытия лезвия. Поэтому профессиональное оборудование позволяет настраивать профили скорости для разных типов материалов. Компания Grandcorp, стоящая за брендом Yitai, внедрила адаптивные алгоритмы, которые автоматически корректируют скорость подачи в зависимости от сопротивления материала, предотвращая проскальзывание и задиры.
Сравнение технологий: Ручная, Полуавтоматическая и Полностью Автоматическая гибка
Выбор типа оборудования зависит от объемов производства и номенклатуры заказов. Чтобы принять взвешенное решение, необходимо сравнить три основных подхода к гибке ножей. Ниже приведена детальная таблица сравнения, основанная на реальных показателях эффективности производственных цехов.
| Параметр сравнения | Ручная гибка (Лекала) | Полуавтоматический станок | Автоматическая машина (CNC) |
|---|---|---|---|
| Точность угла | Низкая (зависит от навыка оператора, ±1-2°) | Средняя (±0.5°) | Высокая (±0.1° и выше) |
| Скорость изготовления сложного контура | Очень низкая (30-60 мин на штамп) | Средняя (10-15 мин на штамп) | Высокая (2-5 мин на штамп) |
| Зависимость от квалификации персонала | Критическая (требуется мастер высокой квалификации) | Высокая (требуется опытный оператор) | Низкая (оператор загружает файл и контролирует процесс) |
| Воспроизводимость результата | Низкая (каждый штамп уникален) | Средняя (возможны отклонения между партиями) | Идеальная (полная идентичность партии) |
| Стоимость оборудования | Минимальная | Средняя | Высокая (но быстрая окупаемость при объеме >50 штампов/мес) |
| Интеграция с CAD/CAM | Отсутствует | Частичная (ручной ввод координат) | Полная (импорт DXF/AI файлов) |
Как видно из таблицы, автоматическая машина для гибки ножей выигрывает по всем параметрам, кроме начальной стоимости инвестиций. Однако, если рассматривать совокупную стоимость владения (TCO), автоматизация оказывается выгоднее уже через 6-9 месяцев активной работы. Экономия достигается за счет снижения брака, уменьшения фонда оплаты труда (один оператор может обслуживать несколько станков) и возможности брать срочные заказы, которые невозможно выполнить вручную в срок.
Особое внимание стоит уделить интеграции с программным обеспечением. Ручные и полуавтоматические методы требуют перевода чертежа в физические действия «на глаз» или по линейке. CNC-станки принимают файлы форматов DXF, AI или PLT напрямую. Это исключает человеческий фактор на этапе интерпретации чертежа. Ошибка «человеческого глаза» при считывании размеров исключается полностью.
Ключевые риски при закупке оборудования из Китая и способы их mitigation
Российский рынок насыщен предложениями от различных азиатских производителей. Однако покупка промышленного оборудования сопряжена с рисками, которые могут превратить выгодную сделку в головную боль. На основе нашего опыта поставок и сервиса, выделим основные проблемы и пути их решения.
Проблема 1: Несоответствие заявленных характеристик реальным
Многие недобросовестные поставщики указывают в каталогах параметры, достигнутые в идеальных лабораторных условиях, которые недостижимы в реальном цеху. Например, заявленная скорость может быть указана для холостого хода без загрузки материала. Или точность позиционирования указана для новых шариковых винтов, которые быстро изнашиваются при интенсивной эксплуатации.
Решение: Требуйте видео-тестирование станка с реальным материалом перед отгрузкой. Запросите тестовый прогон конкретного файла, который вы обычно используете в работе. Компания ООО «Куньшань Итай Прецизионные Машины» предоставляет такую услугу: мы записываем видео процесса гибки вашего тестового контура, замеряем углы штангенциркулем и отправляем отчет клиенту. Это создает прозрачность и доверие еще до момента оплаты.
Проблема 2: Отсутствие технической поддержки и запчастей
Станок — это сложный механизм, требующий обслуживания. Поломка контроллера, драйвера шагового двигателя или датчика может остановить производство на недели, если запчасти нужно ждать из-за границы. Многие дилеры продают оборудование по принципу «купил и забыл», не имея склада запчастей в РФ или сервисных инженеров.
Решение: Выбирайте поставщика с локализованной сервисной инфраструктурой. Наличие склада оригинальных комплектующих в России или наличие обученных партнеров в вашем регионе критически важно. ООО «Куньшань Итай Прецизионные Машины» поддерживает сеть из 36 сервисных точек и обеспечивает круглосуточную техническую поддержку. Мы понимаем, что простой оборудования стоит денег, поэтому наша логистика настроена на оперативную доставку критических компонентов.
Проблема 3: Сложности с программным обеспечением и интерфейсом
Дешевые станки часто поставляются с ПО, имеющим только китайский интерфейс или плохо переведенный английский. Отсутствие документации на русском языке делает невозможным обучение нового персонала. Кроме того, несовместимость программного обеспечения с современными версиями Windows может стать проблемой.
Решение: Убедитесь, что ПО имеет локализацию и подробное руководство пользователя на русском языке. Проверьте совместимость с вашими CAD-системами (CorelDraw, AutoCAD, Adobe Illustrator). Наши станки поставляются с интуитивно понятным интерфейсом и полным пакетом документации на русском языке, а наши инженеры проводят удаленное или очное обучение ваших сотрудников.
Пошаговое руководство по внедрению автоматической гибки в производство
Переход на автоматическую гибку ножей требует не только покупки станка, но и перестройки рабочих процессов. Ниже приведен алгоритм действий, который поможет минимизировать простои и быстро выйти на проектную мощность.
- Аудит текущих процессов и подготовка данных. Перед заказом оборудования соберите статистику по вашим типичным заказам. Какие толщины стали вы используете чаще всего? Какова средняя сложность контуров? Подготовьте библиотеку стандартных файлов DXF. Это позволит вам сразу после установки станка начать работу с проверенными макетами, не тратя время на их конвертацию.
- Подготовка производственного помещения. Автоматическая машина для гибки ножей требует ровного, виброустойчивого фундамента. Проверьте напряжение в сети: колебания более 5% могут негативно сказаться на работе сервоприводов и электроники. Рекомендуется использовать стабилизатор напряжения промышленного класса. Также обеспечьте достаточное освещение рабочей зоны для визуального контроля качества изгибов.
- Монтаж и калибровка оборудования. После доставки станка необходимо провести его установку по уровню. Калибровка нулевых точек осей и проверка перпендикулярности гибочного инструмента — обязательные процедуры. Внимание: не пропускайте этап обкатки станка на холостом ходу. Запустите программу диагностики, чтобы убедиться в отсутствии ошибок связи между контроллером и драйверами.
- Обучение персонала и тестовые запуски. Обучите операторов работе с ПО и правилам безопасности. Начните с простых геометрических фигур (квадрат, круг), постепенно переходя к сложным контурам. Сравните результаты гибки с эталонными образцами. Настройте параметры компенсации пружинения для каждого типа используемой стали. Этот этап может занять 2-3 дня, но он критичен для достижения высокой точности.
- Интеграция в производственный поток и контроль качества. Внедрите регламент проверки первого образца каждой партии. Измеряйте ключевые размеры и углы штангенциркулом или проектором профилей. Ведите журнал настроек для разных типов материалов. Это создаст базу знаний, которая позволит быстро переключаться между заказами без длительной переналадки.
Следование этим шагам позволяет сократить время выхода на полную производительность с нескольких недель до нескольких дней. Важно помнить, что автоматизация не отменяет необходимость контроля качества, а лишь меняет его формат: от контроля каждого действия оператора к контролю параметров процесса и выборочной проверке продукции.
Экономическое обоснование инвестиции в автоматизацию
Многие руководители производств откладывают покупку автоматического оборудования из-за высокой первоначальной стоимости. Однако давайте посчитаем реальную экономию. Возьмем среднюю типографию, изготавливающую 100 штампов в месяц.
При ручной гибке один штамп средней сложности занимает 45 минут работы мастера. Стоимость часа квалифицированного специалиста составляет условно 1000 рублей. Затраты на ФОТ только на гибку: 100 шт * 0.75 ч * 1000 руб = 75 000 руб/мес. Плюс высокий процент брака (до 10%), который требует переделки или списания материалов.
При использовании автоматического станка время изготовления того же штампа составляет 5 минут. Оператор может параллельно обслуживать другие задачи. Прямые затраты времени на гибку снижаются в 9 раз. Даже с учетом амортизации оборудования и затрат на электроэнергию, экономия на ФОТ и материалах составляет свыше 50 000 рублей в месяц. Таким образом, станок окупается за 8-12 месяцев, а далее начинает генерировать чистую прибыль за счет повышения пропускной способности цеха.
Кроме того, автоматизация позволяет брать заказы на срочное изготовление, которые ранее были невыполнимы. Возможность изготовить штамп за 1 час вместо 8 часов дает конкурентное преимущество и позволяет устанавливать более высокую маржу за срочность.
Часто задаваемые вопросы
Какая максимальная толщина стали поддерживается автоматическими станками?
Большинство промышленных моделей, включая серию B3-N, работают со сталью толщиной от 0.45 мм до 1.05 мм. Это покрывает 95% потребностей рынка упаковки и рекламы. Для специфических задач существуют модели, способные гнуть сталь до 1.3 мм, но они требуют большей мощности приводов и специального инструмента. Всегда уточняйте спецификацию под ваши конкретные материалы.
Можно ли импортировать файлы из CorelDraw или Adobe Illustrator?
Да, современное ПО для автоматических машин для гибки ножей поддерживает импорт векторных форматов DXF, AI, PLT и HPGL. Файл должен быть подготовлен корректно: контуры должны быть замкнутыми, а линии преобразованы в кривые. Станок считывает координаты вершин и автоматически рассчитывает траекторию гибки. Это исключает необходимость ручного ввода размеров.
Требуется ли специальное обслуживание станка?
Да, как и любое прецизионное оборудование, станок требует регулярного ТО. Основные процедуры включают смазку направляющих и шариковых винтов каждые 200-300 часов работы, проверку натяжения ремней и очистку оптики датчиков. Замена расходных материалов (пуансонов и матриц) производится по мере износа, обычно каждые 50-100 тысяч циклов, в зависимости от твердости обрабатываемой стали. Регламентное обслуживание продлевает срок службы станка до 10 и более лет.
Как обеспечить безопасность оператора при работе с автоматическим станком?
Станки оснащены защитными кожухами и световыми барьерами, которые останавливают движение осей при попадании посторонних предметов в рабочую зону. Кроме того, предусмотрена кнопка аварийной остановки. Обучение оператора правилам безопасности является обязательным условием допуска к работе. Не рекомендуется снимать защитные кожухи во время работы оборудования.
Заключение: Инвестиция в качество и скорость
В условиях растущей конкуренции на рынке упаковочных решений и рекламной продукции, скорость и точность становятся главными факторами успеха. Автоматическая машина для гибки ножей — это не просто инструмент, это стратегический актив, позволяющий вашему производству выходить на новый уровень эффективности. Она устраняет зависимость от человеческого фактора, снижает себестоимость продукции и открывает доступ к более сложным и дорогим заказам.
Выбор надежного поставщика, такого как ООО «Куньшань Итай Прецизионные Машины», гарантирует не только получение качественного оборудования, но и долгосрочную техническую поддержку, обучение и доступ к запасным частям. Мы предлагаем комплексные решения, адаптированные под реалии российского рынка, сочетая тайваньские инженерные стандарты с локальным сервисом.
Не откладывайте модернизацию производства. Каждый день работы на устаревшем оборудовании — это упущенная прибыль и потерянные клиенты. Свяжитесь с нами сегодня, чтобы получить индивидуальное коммерческое предложение и консультацию по подбору оборудования под ваши задачи. Наши эксперты помогут рассчитать окупаемость и подобрать оптимальную конфигурацию станка для вашего бизнеса.
Для получения дополнительной информации о наших решениях для резки и гибки, посетите наш каталог: высокоточное оборудование для обработки неметаллических материалов.