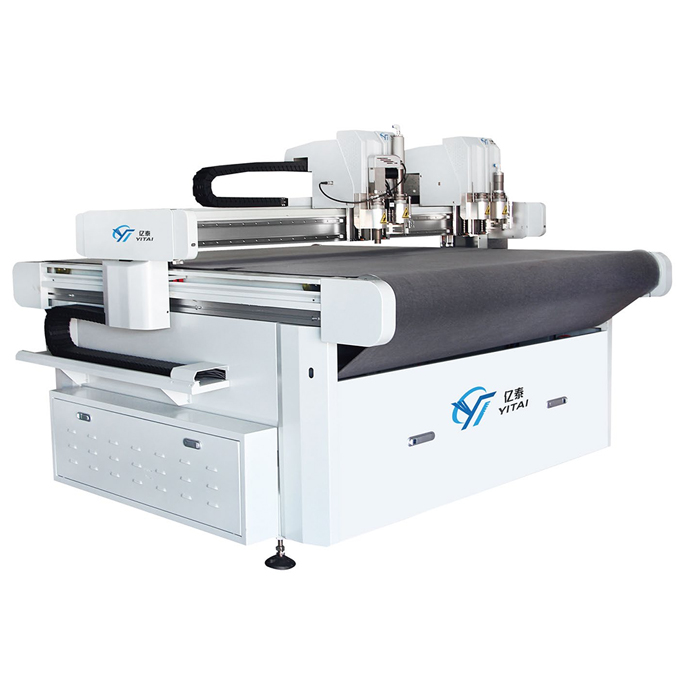
Инструкция по обслуживанию автоматической гибочной машины для высечки
2026-08-07
- Почему регулярное обслуживание автоматической машины для гибки ножей критично для рентабельности производства
- Подготовительный этап: инструменты, безопасность и условия эксплуатации
- Ежедневное техническое обслуживание (Daily Check)
- Еженедельное и ежемесячное обслуживание: углубленная диагностика
- Сезонное обслуживание и работа с гидравликой
- Типичные ошибки при обслуживании и их последствия
- Диагностика распространенных неисправностей
- Когда обращаться к профессионалам: границы самостоятельного обслуживания
- Влияние качества обслуживания на общую стоимость владения (TCO)
- Часто задаваемые вопросы
- Заключение: дисциплина как залог надежности
Почему регулярное обслуживание автоматической машины для гибки ножей критично для рентабельности производства
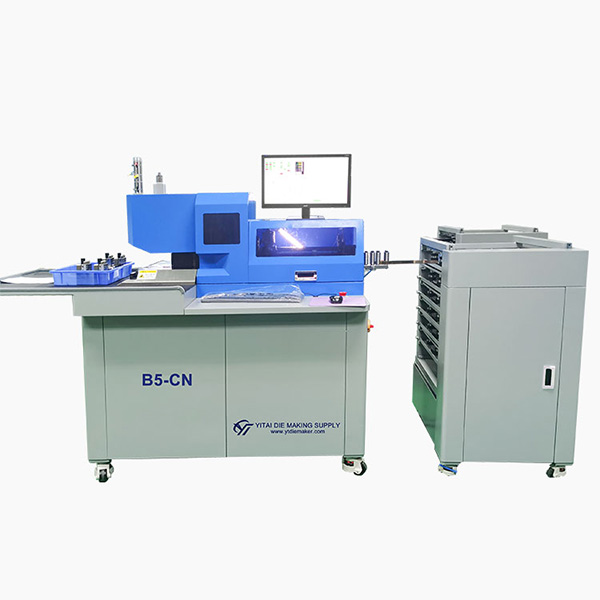
В нашей практике работы с предприятиями упаковочной и рекламной индустрии мы неоднократно сталкивались с ситуацией, когда простой оборудования стоил клиенту дороже, чем годовая стоимость профилактического обслуживания. Автоматическая машина для гибки ножей (автоматический гибочный станок) — это не просто механический пресс, а высокоточный комплекс, где отклонение в 0,1 мм может привести к браку всей партии форм для высечки. Многие владельцы цехов ошибочно полагают, что современная ЧПУ-техника требует минимального вмешательства оператора. Это опасное заблуждение.
Реальность такова: без систематического контроля состояния направляющих, калибровки сервоприводов и проверки гидравлического давления точность гибки деградирует экспоненциально. Мы зафиксировали случаи, когда отсутствие элементарной смазки линейных направляющих приводило к заклиниванию каретки через 18 месяцев эксплуатации, что требовало замены всего узла стоимостью до 30% от цены станка. Данное руководство составлено на основе более чем 18-летнего опыта компании ООО «Куньшань Итай Прецизионные Машины» и предназначено для инженеров, технологов и владельцев производств, которые хотят исключить непредвиденные расходы и сохранить геометрическую точность оборудования серии B3-N и аналогичных моделей.
Цель этого документа — дать вам четкий, пошаговый алгоритм действий. Мы не будем использовать абстрактные рекомендации вроде «следите за состоянием». Вместо этого вы получите конкретные параметры: какое масло использовать, с каким интервалом менять фильтры и как диагностировать износ матриц до того, как они испортят заготовку. Если вы хотите, чтобы ваш станок служил 10+ лет без капитального ремонта, начните с внедрения этих процедур уже сегодня.
Подготовительный этап: инструменты, безопасность и условия эксплуатации
Прежде чем приступить к физическому обслуживанию, необходимо обеспечить правильные условия. Ошибки на этом этапе часто становятся причиной травм или повреждения электроники. В стандартах ГОСТ и международных нормах безопасности (CE/EAC) четко регламентированы требования к рабочему месту оператора сервисной службы.
Необходимый инструментарий и расходные материалы
Для качественного проведения ТО вам потребуется следующий набор. Не пытайтесь заменить специализированные инструменты бытовыми аналогами — это прямой путь к срыву резьбы или неточной юстировке.
- Измерительный инструмент: Щупы для проверки зазоров (толщиной 0,05–0,5 мм), цифровой штангенциркуль (точность 0,01 мм), строительный уровень высокой точности (для проверки горизонтали станины), динамометрический ключ (диапазон 5–50 Н·м).
- Смазочные материалы: Литиевая смазка класса NLGI 2 для направляющих скольжения, гидравлическое масло ISO VG 46 (или аналог, рекомендованный производителем для вашей климатической зоны), консистентная смазка для шарико-винтовых передач (ШВП).
- Чистящие средства: Безворсовые салфетки, промышленный обезжириватель (не агрессивный к лакокрасочному покрытию), мягкие кисти для удаления стружки из труднодоступных мест.
- Защитная экипировка: Защитные очки, перчатки из нитрила (для работы с маслом), закрытая обувь.
Требования к окружающей среде и электропитанию
Стабильность работы автоматической машины для гибки ножей напрямую зависит от качества входящей энергии и температуры в цеху. Мы наблюдали множество случаев «плавающей» точности гибки, причина которых крылась не в механике, а в перепадах напряжения.
Убедитесь, что напряжение в сети соответствует паспортным данным станка (обычно 380В ±5% для трехфазных промышленных моделей). Использование стабилизатора напряжения обязательно в регионах с нестабильной сетью. Температура в помещении должна поддерживаться в диапазоне 15–25°C. Резкие перепады температур вызывают тепловое расширение металлических компонентов станины, что приводит к микро-деформациям и потере соосности.
Важное замечание: Перед началом любых работ внутри защитного кожуха полностью обесточьте станок и повесьте предупреждающую табличку «Не включать! Ведутся ремонтные работы». Блокировка источника питания (Lockout/Tagout) — это не бюрократия, а спасение жизни.
Ежедневное техническое обслуживание (Daily Check)
Ежедневные процедуры занимают не более 15 минут, но они предотвращают 80% аварийных остановок. Этот чек-лист должен выполняться оператором в начале каждой смены. Игнорирование этих пунктов накапливает скрытые дефекты, которые проявляются в самый неподходящий момент — во время срочного заказа.
-
Визуальный осмотр и очистка рабочей зоны.
Удалите всю обрезь, пыль и остатки материала с поверхности стола и из зоны гибки. Накопившаяся пыль от картона или резины может попасть под направляющие плиты, создавая абразивный эффект. Используйте воздушный пистолет с умеренным давлением (не более 4 бар), чтобы не загнать грязь глубже в подшипники. Осмотрите матрицы и пуансоны на наличие сколов или трещин. Даже микроскопическая трещина может привести к разрушению инструмента под нагрузкой. -
Проверка уровня смазки в автоматических системах.
Большинство современных станков, таких как модели серии B3-N от ООО «Куньшань Итай Прецизионные Машины», оснащены автоматическими масленками. Проверьте прозрачность резервуаров. Если уровень масла упал ниже отметки MIN, доливайте только рекомендованный тип смазки. Смешивание разных брендов или типов смазок (например, минеральных и синтетических) может привести к химической реакции, выпадению осадка и закупорке каналов подачи. -
Контроль пневматической системы (если применимо).
Проверьте давление воздуха на манометре регулятора. Оно должно соответствовать значению, указанному в паспорте (обычно 0,5–0,7 МПа). Слейте конденсат из ресивера и фильтров-влагоотделителей. Вода в пневмосистеме — главный враг клапанов и цилиндров. Она вызывает коррозию внутренних поверхностей и вымывает смазку из уплотнений. Если вы видите воду в прозрачной чаше фильтра ежедневно, установите дополнительный осушитель воздуха на входе в цех. -
Тестовый прогон на холостом ходу.
Запустите цикл гибки без материала. Прислушайтесь к звукам работы двигателей и редукторов. Любой необычный скрежет, визг или стук должен быть немедленно исследован. Проверьте работу концевых выключателей и датчиков положения: они должны срабатывать четко, без задержек.
Если на любом из этапов вы обнаружили отклонение, не запускайте станок в производственный режим. Сообщите главному инженеру или сервисному специалисту. Работа на неисправном оборудовании многократно увеличивает стоимость последующего ремонта.
Еженедельное и ежемесячное обслуживание: углубленная диагностика
Раз в неделю и раз в месяц требуются более глубокие вмешательства, которые выходят за рамки обязанностей обычного оператора. Эти задачи должен выполнять квалифицированный механик или настройщик.
Еженедельные процедуры
- Очистка и смазка линейных направляющих. Даже при наличии автоматической смазки рекомендуется вручную протирать направляющие чистой тканью и наносить тонкий слой свежей смазки. Это позволяет визуально оценить состояние поверхности: нет ли задиров, питтинга или следов коррозии. Обратите особое внимание на концы направляющих, где скапливается наибольшее количество грязи.
- Проверка натяжения ремней привода. Ослабленные ремни приводят к проскальзыванию и потере точности позиционирования оси X или Y. Нажмите на ремень в средней части пролета: прогиб должен составлять 10–15 мм при умеренном усилии. Если ремень изношен или имеет трещины, замените весь комплект (пару), а не один ремень. Неравномерное натяжение вызовет вибрацию.
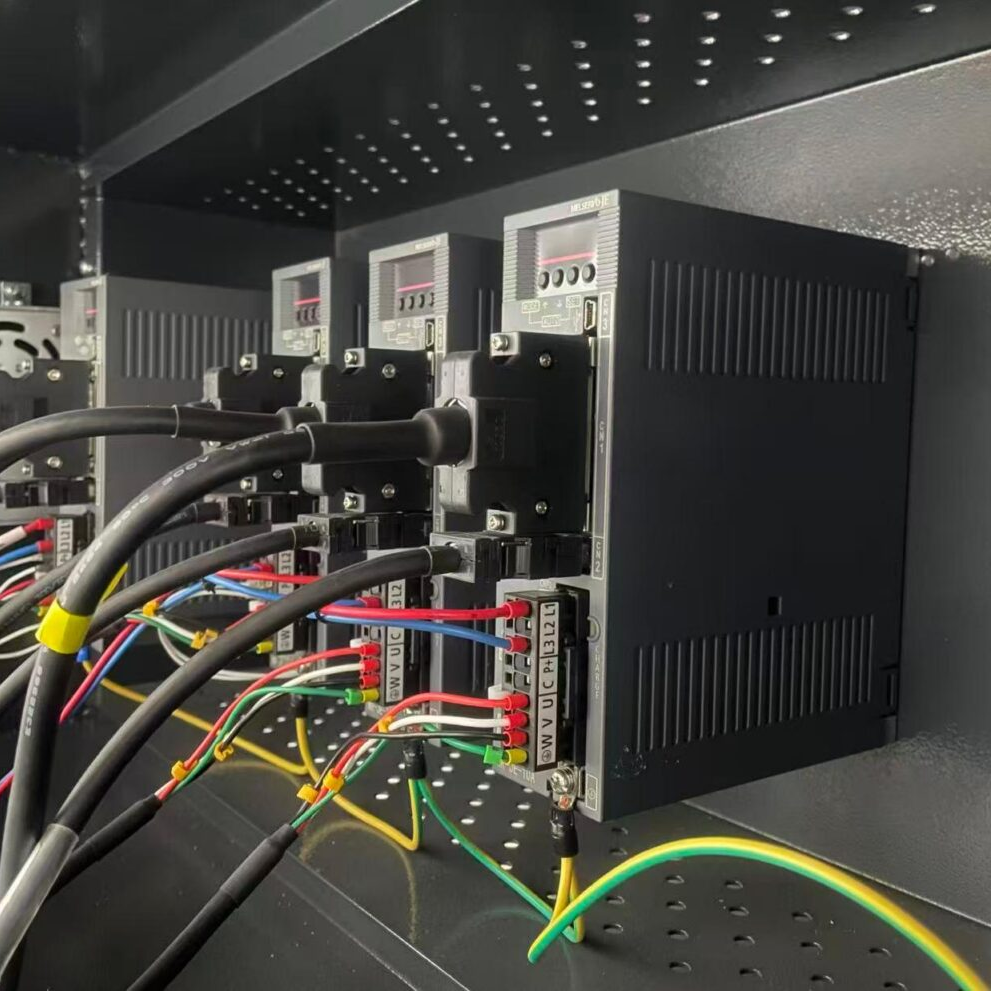
- Инспекция электрического шкафа. При обесточенном станке откройте шкаф управления. Проверьте надежность затяжки клемм на силовых контакторах и драйверах шаговых/серво двигателей. Вибрация от работы станка со временем ослабляет винтовые соединения, что приводит к нагреву контактов, искрению и выходу электроники из строя. Используйте динамометрическую отвертку для протяжки согласно схеме.
Ежемесячные процедуры
- Замена или очистка воздушных фильтров. Фильтры системы охлаждения электроники и фильтры на входе пневмосистемы забиваются пылью. Забитый фильтр вызывает перегрев серводрайверов и блока ЧПУ. Выньте фильтрующие элементы, промойте их в мыльном растворе (если они многоразовые) и тщательно высушите, либо замените на новые. В пыльных цехах (например, при работе с деревом или картоном) эту процедуру нужно проводить каждые 2 недели.
- Проверка геометрии и параллельности. Используя эталонную плиту и щупы, проверьте параллельность нижней матрицы и верхнего пуансона по всей длине рабочего хода. Допуск обычно составляет не более 0,05 мм на 1 метр длины. Если параллельность нарушена, требуется юстировка регулировочными болтами станины. Это сложная процедура, которую мы рекомендуем доверять сертифицированным специалистам, таким как инженеры сервисной сети ООО «Куньшань Итай Прецизионные Машины», имеющим доступ к оригинальным чертежам и методикам настройки.
- Диагностика гидравлической системы (для гидравлических моделей). Проверьте шланги высокого давления на наличие трещин, потертостей или утечек масла в местах соединений. Утечка гидравлики не только создает пожароопасную ситуацию, но и приводит к падению давления, из-за чего станок не может развить необходимую силу гибки. Замените шланги при первых признаках старения резины.
Сезонное обслуживание и работа с гидравликой
Гидравлическая система — это «сердце» многих тяжелых гибочных станков. Качество её работы определяет плавность хода и постоянство усилия. Ошибки в обслуживании гидравлики являются одной из самых дорогостоящих проблем.
Контроль качества гидравлического масла
Масло имеет свой срок службы. Со временем оно окисляется, насыщается влагой и загрязняется металлической стружкой от износа насоса. Раз в 6 месяцев (или каждые 2000 моточасов) необходимо брать пробу масла на анализ. Если масло помутнело (признак наличия воды) или потемнело и приобрело запах гари (термическое разложение), его необходимо полностью заменить.
При замене масла обязательно замените масляный фильтр. Заливка нового масла в грязный фильтр бессмысленна. Используйте воронку с мелкой сеткой, чтобы предотвратить попадание посторонних предметов в бак. После замены масла прокачайте систему на холостом ходу несколько раз, чтобы удалить воздух из контура.
Температурный режим и вязкость
Вязкость масла критически важна. Зимой, если цех не отапливается достаточно хорошо, масло становится гуще. Запуск холодного станка на густом масле вызывает кавитацию в насосе — образование пузырьков воздуха, которые, схлопываясь, вырывают микрочастицы металла из поверхности шестерен. Это необратимо повреждает насос.
Если температура в цеху опускается ниже +10°C, используйте масло с меньшим индексом вязкости или установите подогреватель масла в баке. Никогда не запускайте станок на полную мощность сразу после включения в мороз. Дайте системе поработать на малых оборотах 10–15 минут для прогрева.
Типичные ошибки при обслуживании и их последствия
Мы проанализировали сотни обращений в сервисный центр и выделили повторяющиеся ошибки, которые совершают персонал клиентов. Избегание этих ловушек сэкономит вам значительные средства.
| Ошибка | Последствие | Правильное действие |
|---|---|---|
| Использование универсальной смазки WD-40 вместо специальной литиевой смазки для направляющих. | WD-40 быстро испаряется и смывает заводскую смазку, оставляя металл сухим. Результат: ускоренный износ направляющих, появление люфтов, потеря точности. | Используйте только адгезивные пластичные смазки (NLGI 2), предназначенные для высоких нагрузок и скольжения. |
| Игнорирование шума вентиляторов охлаждения шкафа ЧПУ. | Перегрев процессора контроллера и драйверов. Электронные компоненты деградируют при температуре выше 45°C, что приводит к спонтанным перезагрузкам и ошибкам позиционирования. | Регулярно очищайте вентиляционные решетки. При появлении шума немедленно заменяйте вентилятор. |
| Самостоятельная перепрошивка или изменение параметров PID-регуляторов без понимания физики процесса. | Нестабильная работа осей, рывки при движении, невозможность выйти на заданную позицию. В худшем случае — резонансные колебания, разрушающие механику. | Настройку сервоприводов должен проводить только инженер с опытом и диагностическим ПО производителя. |
| Работа с изношенными или поврежденными матрицами. | Неравномерное распределение нагрузки на станину, что ведет к её деформации («усталости» металла). Деформация станины не подлежит ремонту. | Регулярно измеряйте геометрию инструмента. Своевременно шлифуйте или заменяйте матрицы. |
Один из наших клиентов, производитель гофроупаковки, пытался сэкономить на замене гидравлического фильтра, просто продувая его воздухом. Через три месяца насос высокого давления вышел из строя из-за попадания микроскопической пыли в прецизионные пары плунжера. Стоимость замены насоса превысила стоимость годового запаса фильтров в 15 раз. Не экономьте на расходниках.
Диагностика распространенных неисправностей
Даже при идеальном обслуживании могут возникать сбои. Умение правильно интерпретировать симптомы позволяет быстро локализовать проблему.
Проблема: Неточный угол гибки или разная высота гиба по длине
Возможные причины:
1. Нарушена параллельность верхней и нижней балки.
2. Износ матриц в центральной части (наиболее частая зона нагрузки).
3. Люфт в шарико-винтовой передаче (ШВП) или рейке.
4. Неравномерное давление в гидравлических цилиндрах (для гидравлических станков).
Решение: Выполните калибровку параллельности. Проверьте затяжку гаек ШВП. Если проблема сохраняется, требуется лазерная интерферометрия осей, которую могут выполнить специалисты ООО «Куньшань Итай Прецизионные Машины».
Проблема: Станок останавливается с ошибкой «Сервоошибка» или «Перегрузка по току»
Возможные причины:
1. Механическое заклинивание (попадание постороннего предмета).
2. Выход из строя подшипника двигателя.
3. Пробой изоляции обмотки двигателя.
4. Неисправность драйвера.
Решение: Отключите двигатель от механики и попробуйте прокрутить вал вручную. Если вал крутится туго — проблема в механике или подшипнике двигателя. Если свободно — проверьте сопротивление обмоток мультиметром. Если обмотки в норме, замените драйвер на заведомо исправный для теста.
Проблема: Вибрация или шум при холостом ходе
Возможные причины:
1. Ослабление крепежа направляющих или двигателя.
2. Износ зубчатой рейки или шестерни.
3. Отсутствие смазки.
Решение: Протяните все видимые болтовые соединения. Осмотрите зубья рейки на предмет выкрашивания. Обильно смажьте зону контакта.
Когда обращаться к профессионалам: границы самостоятельного обслуживания
Важно понимать границу между тем, что может сделать ваш штатный механик, и когда необходима помощь производителя. Самостоятельный ремонт сложных узлов часто лишает вас гарантии и может усугубить поломку.
Обращайтесь в сервисную службу производителя, если:
- Произошел сбой в программном обеспечении ЧПУ, который не устраняется перезагрузкой.
- Требуется замена энкодеров или линейных масштабов (требует точной юстировки).
- Есть подозрение на деформацию станины или главных направляющих.
- Необходима модернизация станка или обновление программного обеспечения.
Компания ООО «Куньшань Итай Прецизионные Машины» поддерживает сеть из 36 сервисных точек, обеспечивающих техническую поддержку в режиме 24/7. Наши инженеры проходят регулярное обучение на заводе-изготовителе и имеют доступ к оригинальным запасным частям. Использование неоригинальных комплектующих (дешевых аналогов подшипников, ремней или электроники) часто приводит к тому, что станок работает хуже, чем новый, а ресурс узлов сокращается в 2–3 раза. Мы рекомендуем заключать договор на постгарантийное обслуживание, который включает ежегодную аудит-проверку станка нашими специалистами.
Влияние качества обслуживания на общую стоимость владения (TCO)
Многие покупатели смотрят только на начальную цену оборудования. Однако реальная стоимость станка раскрывается в процессе эксплуатации. Правильное обслуживание автоматической машины для гибки ножей снижает TCO на 40–50% за пятилетний период.
Как это достигается?
1. Снижение брака: Точный станок делает качественные формы. Качественные формы обеспечивают ровный рез упаковки. Ровный рез означает меньше отходов материала и довольных клиентов.
2. Экономия электроэнергии: Хорошо смазанная и отрегулированная механика требует меньшего усилия для движения, что снижает нагрузку на двигатели и потребление тока.
3. Отсутствие простоев: Плановая замена фильтра стоит копейки и занимает 10 минут. Аварийная замена насоса из-за загрязнения масла стоит тысячи долларов и останавливает производство на несколько дней.
Инвестиции в обучение персонала и качественные расходные материалы окупаются многократно. Рассматривайте обслуживание не как статью расходов, а как инвестицию в стабильность вашего бизнеса.
Часто задаваемые вопросы
Как часто нужно менять гидравлическое масло в гибочном станке?
Стандартный интервал замены составляет 2000 моточасов или один раз в год, в зависимости от того, что наступит раньше. Однако, если станок работает в интенсивном режиме (24/7) или в условиях повышенной запыленности и температур, интервал следует сократить до 6 месяцев. Всегда проверяйте состояние масла визуально: наличие эмульсии (помутнения) требует немедленной замены независимо от наработки.
Можно ли использовать обычное машинное масло для смазки направляющих?
Нет, это категорически не рекомендуется. Обычное моторное масло слишком жидкое и не обладает необходимой адгезией (липкостью). Оно быстро стекает с вертикальных поверхностей и выдавливается из зоны контакта под высоким давлением. Для линейных направляющих используйте специальные пластичные смазки на литиевой основе (класс NLGI 2), которые создают устойчивую защитную пленку и выдерживают высокие нагрузки.
Что делать, если станок показывает ошибку датчика положения после включения?
Сначала проверьте, не сместился ли сам датчик или не загрязнена ли его считывающая головка. Протрите датчик и магнитную ленту/шкалу безворсовой салфеткой. Проверьте целостность кабеля подключения. Если физически все в порядке, возможно, сбились нулевые координаты. В этом случае выполните процедуру возврата в «домашнюю» позицию (Reference Point Return) согласно инструкции. Если ошибка сохраняется, проблема может быть в электронике датчика или драйвере, и требуется диагностика специалистом.
Влияет ли влажность в цеху на работу электронной части станка?
Да, высокая влажность (выше 80%) способствует образованию конденсата на печатных платах, что может вызвать короткое замыкание и коррозию контактов. Низкая влажность (ниже 20%) повышает риск накопления статического электричества, которое может повредить чувствительные микросхемы ЧПУ. Поддерживайте относительную влажность в диапазоне 40–60%. Используйте осушители или увлажнители воздуха при необходимости.
Заключение: дисциплина как залог надежности
Обслуживание автоматической машины для гибки ножей — это не разовое мероприятие, а культура производства. Внедрив описанные в этой инструкции процедуры, вы обеспечите своему оборудованию долгую жизнь, а своему бизнесу — предсказуемость и высокую маржинальность. Не ждите поломки, чтобы начать действовать. Профилактика всегда дешевле ремонта.
Если вы ищете надежного партнера, который предоставляет не просто оборудование, но и комплексную поддержку, обратите внимание на решения от ООО «Куньшань Итай Прецизионные Машины». Наш опыт, глобальная сервисная сеть и ориентация на долгосрочное партнерство помогают клиентам по всему миру максимизировать эффективность их производственных линий. Свяжитесь с нами сегодня для получения консультации по модернизации вашего парка оборудования или заказу оригинальных запасных частей.