самый лучший гибочная машина автоматическая завод
2026-08-12
- Критерии выбора лучшей автоматической машины для гибки ножей: опыт промышленного внедрения
- Технические характеристики, определяющие класс оборудования
- Сравнительный анализ технологий гибки: ротационная vs ударная
- Интеграция в производственную линию: от резки до гибки
- Экономическое обоснование и расчет окупаемости (ROI)
- Риски при закупке оборудования из Китая и как их избежать
- Часто задаваемые вопросы
- Заключение и рекомендации к действию
Критерии выбора лучшей автоматической машины для гибки ножей: опыт промышленного внедрения
Поиск оптимального решения для формовки режущих кромок — это не просто вопрос покупки станка, а стратегическое решение, влияющее на рентабельность всего производства штампов. Термин автоматическая машина для гибки ножей часто используется маркетологами широко, но на практике инженеры сталкиваются с узкоспециализированным оборудованием, которое должно обеспечивать точность до 0,1 мм при работе с закаленной сталью. В нашей практике мы неоднократно наблюдали ситуации, когда предприятия закупали универсальные гибочные прессы, надеясь адаптировать их под изготовление вырубочных штампов, и в итоге теряли до 30% времени на переналадку и ручную доводку геометрии.
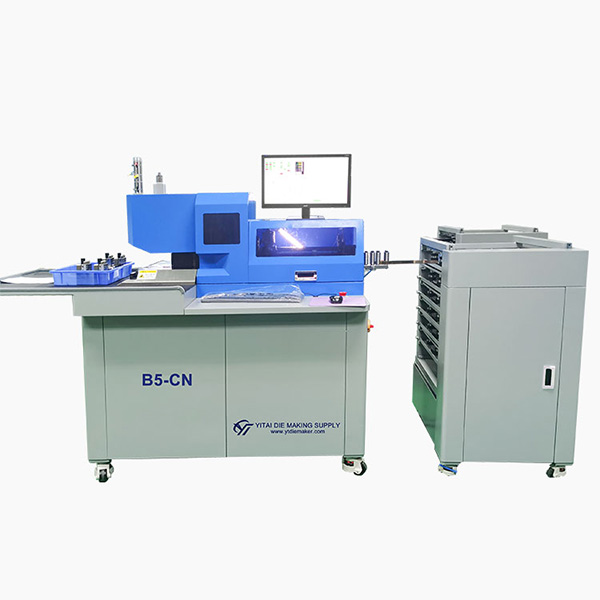
Настоящий анализ основан на более чем 18-летнем опыте работы в сфере прецизионного машиностроения. Мы рассмотрим технические нюансы, которые отличают профессиональное оборудование от кустарных аналогов, и объясним, почему интеграция таких решений, как автоматический гибочный станок серии B3-N от компании «Куньшань Итай Прецизионные Машины», становится стандартом для современных производственных линий в России и странах СНГ. Если вы планируете масштабировать производство упаковочных форм или рекламных конструкций, понимание этих технических деталей сэкономит вам значительные средства на этапе капитальных затрат.
Технические характеристики, определяющие класс оборудования
При оценке того, какая автоматическая машина для гибки ножей является лучшей, необходимо смотреть за пределы базовых заявлений о мощности. Ключевым фактором является не только сила изгиба, но и алгоритм компенсации упругости материала. Сталь, используемая для изготовления ножей (обычно толщиной от 0,7 до 1,5 мм), обладает эффектом пружинения. Дешевые станки не учитывают этот параметр динамически, требуя постоянной ручной корректировки оператором.
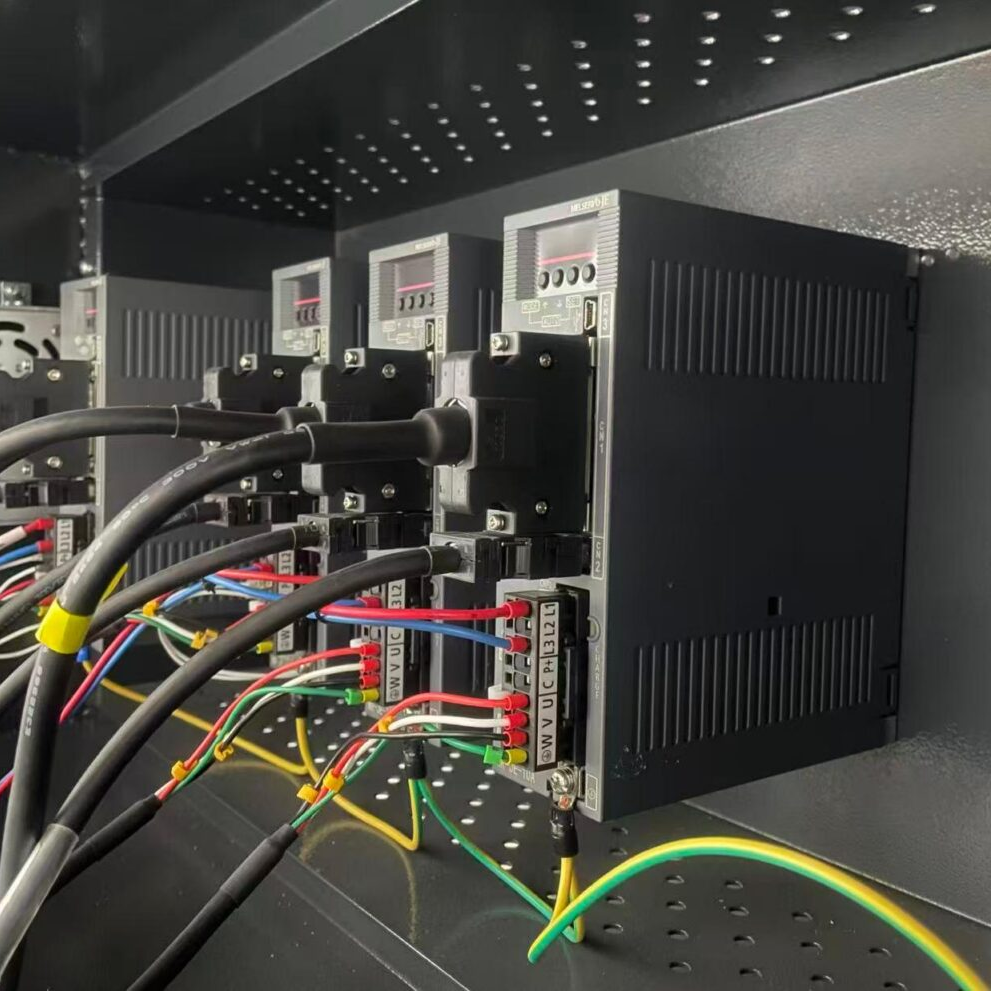
Профессиональные системы, такие как те, что разрабатываются в инновационном кластере города Куньшань, используют сервоприводы с обратной связью по положению и давлению. Это позволяет станку «чувствовать» сопротивление материала в реальном времени. Например, при гибке угла в 90 градусов система автоматически компенсирует отскок стали, обеспечивая идеальный угол без последующей правки молотком. Этот процесс снижает зависимость от квалификации оператора: если на обычном оборудовании настройка занимает 40–60 минут, то на автоматизированных линиях время переналадки сокращается до 5–7 минут.
Важным параметром также является скорость цикла. Лучшие модели обеспечивают частоту гибки до 40–60 ударов в минуту при сохранении точности позиционирования. Однако высокая скорость бесполезна без стабильной системы подачи материала. Механизм подачи должен исключать проскальзывание ленты, так как даже микронное смещение приводит к браку всей партии ножевой полосы. Именно поэтому в конструкции премиальных станков используются прецизионные роликовые механизмы с пневматическим или серво-прижимом, а не простые фрикционные подачики.
Еще один критический аспект — программное обеспечение. Современная автоматическая машина для гибки ножей должна поддерживать импорт файлов из популярных CAD-систем (AutoCAD, CorelDRAW). Прямая конвертация векторного чертежа в управляющую программу станка исключает человеческий фактор при вводе координат. Ошибки ввода данных являются причиной до 15% брака в цехах, использующих устаревшее оборудование с ручным программированием контроллера.
Сравнительный анализ технологий гибки: ротационная vs ударная
На рынке представлены два основных типа оборудования для формирования ножевых полос. Понимание разницы между ними критично для правильного выбора. Ниже приведено детальное сравнение, основанное на реальных производственных задачах.
| Параметр сравнения | Ротационная гибка (Roll Bending) | Ударная/Серво гибка (Press Brake Type) |
|---|---|---|
| Принцип действия | Формирование профиля происходит за счет проката через валки с изменяемым межосевым расстоянием. | Гибка осуществляется пуансоном и матрицей с точным контролем угла и глубины хода. |
| Точность угла | Средняя. Требует дополнительной калибровки для острых углов (<90°). | Высокая (до ±0,5°). Идеально для сложных геометрических фигур и замкнутых контуров. |
| Скорость работы | Высокая на длинных прямых участках, но низкая на сложных контурах. | Стабильно высокая на любых типах контуров благодаря быстрому позиционированию. |
| Работа с закаленной сталью | Ограничена. Высокий риск появления трещин на внешнем радиусе изгиба. | Оптимальна. Контролируемое давление минимизирует напряжение материала. |
| Стоимость обслуживания | Низкая. Минимум движущихся частей, нет сложной электроники. | Средняя. Требует квалифицированного сервиса и регулярной калибровки датчиков. |
| Применимость | Простые прямоугольные штампы, крупные тиражи одинаковых форм. | Сложные упаковочные формы, рекламные конструкции, мелкие детали с высоким допускам. |
Выбор между этими технологиями зависит от вашего продуктового портфеля. Если ваше предприятие специализируется на изготовлении простых коробок для обуви или упаковки для пиццы, ротационные станки могут показаться привлекательными из-за низкой цены входа. Однако, как показывает опыт ООО «Куньшань Итай Прецизионные Машины», переход на серво-ударные системы, такие как модель BR1 или аналоги из серии B3-N, окупается за счет универсальности. Вы получаете возможность брать заказы на сложные дизайнерские упаковки, которые невозможно качественно выполнить на ротационном оборудовании.
Мы столкнулись с кейсом, когда клиент пытался сэкономить, купив дешевый ротационный станок неизвестного бренда. В результате он потерял крупного заказчика из мебельной промышленности, так как не смог обеспечить требуемую точность стыковки ножей в сложных фигурах раскроя ДСП. Переоборудование линии обошлось ему в три раза дороже первоначальной экономии. Это классический пример ложной экономии в B2B-секторе.
Интеграция в производственную линию: от резки до гибки
Изолированное использование гибочного станка редко бывает эффективным. Максимальная производительность достигается только при создании единого технологического потока. Автоматическая машина для гибки ножей должна быть совместима с оборудованием для лазерной или механической резки заготовок. Разрыв между этапами резки и гибки создает логистические узкие места и увеличивает риск повреждения кромок заготовок при транспортировке.
В современной практике передовые производители, включая компанию «Куньшань Итай Прецизионные Машины», предлагают комплексные решения. Например, использование лазерного станка YT48-20N для подготовки деревянных основ или композитных материалов в связке с автоматическими гибочными линиями позволяет синхронизировать такт производства. Когда лазер вырезает пазы для установки ножа, гибочный станок уже формирует соответствующий профиль режущей кромки. Такая синхронизация сокращает общее время изготовления штампа на 40–50%.
Кроме того, важно учитывать систему удаления отходов и подачи материала. Автоматизированные линии оснащаются катушечными разматывателями с системой натяжения. Нестабильное натяжение ленты приводит к тому, что шаг гибки «плывет», и размеры готового штампа выходят за пределы допуска. Профессиональные установки оснащены датчиками танца (dance rollers), которые постоянно мониторят и корректируют натяжение ленты в диапазоне от 0,5 до 5 Ньютон, в зависимости от толщины и марки стали.
Для предприятий, работающих с неметаллическими материалами, такими как резина, силикон или пенополиэтилен (EVA/EPE), точность гибки ножа напрямую влияет на качество конечного продукта. Неточный нож оставит заусенцы на резиновой прокладке или не прорежет материал полностью, что приведет к браку всей партии уплотнителей. Поэтому инвестиция в высокоточную гибку — это инвестиция в качество вашей основной продукции, а не просто в инструментальный цех.
Экономическое обоснование и расчет окупаемости (ROI)
Многие руководители производств задаются вопросом: почему стоит переплачивать за автоматизацию? Ответ лежит в плоскости операционных расходов (OPEX), а не только капитальных (CAPEX). Давайте разберем экономику на конкретных цифрах, характерных для российского рынка промышленного оборудования.
Ручная или полуавтоматическая гибка одного метра ножевой полосы занимает в среднем 3–5 минут с учетом замеров и правки. Автоматическая машина справляется с этой задачей за 10–15 секунд. При тираже в 100 метров погонных ножа экономия времени составляет около 8 часов работы одного специалиста. Учитывая среднюю заработную плату квалифицированного инструментария, экономия на ФОТ может достигать существенных сумм ежемесячно.
Кроме того, автоматизация снижает расход материалов. Ручная работа неизбежно сопряжена с ошибками, leading к выбраковке дорогостоящей закаленной стали. Статистика показывает, что внедрение автоматических линий снижает уровень брака с 5–7% до менее 0,5%. Для предприятия, потребляющего тонны стальной ленты в год, это прямая экономия десятков тысяч рублей только на материале.
Не стоит забывать и о сроке службы оборудования. Станки, произведенные с соблюдением международных стандартов ISO 9001 и прошедшие жесткий контроль качества, как это реализовано на заводах Grandcorp в Куньшане, имеют ресурс работы свыше 10 лет без капитального ремонта. Дешевые аналоги часто выходят из строя через 2–3 года из-за люфтов в направляющих и перегрева двигателей, что требует замены узлов и простоя производства.
Расчет окупаемости (ROI) для качественной автоматической машины для гибки ножей обычно составляет 12–18 месяцев при средней загрузке оборудования в одну смену. При работе в две или три смены срок окупаемости сокращается до 6–9 месяцев. Это делает данное оборудование одним из самых привлекательных активов для модернизации инструментального хозяйства.
Риски при закупке оборудования из Китая и как их избежать
Рынок китайского промышленного оборудования неоднороден. Наряду с высокотехнологичными заводами, существуют сотни гаражных мастерских, собирающих станки из некондиционных комплектующих. Покупка такого оборудования несет серьезные риски: отсутствие запасных частей, несоответствие заявленных характеристик реальным, невозможность программного обновления.
Чтобы минимизировать эти риски, необходимо обращать внимание на следующие аспекты:
- Наличие сертификации: Оборудование должно иметь сертификаты CE (для Европы) или EAC (для Евразийского экономического союза, включая Россию). Наличие маркировки EAC гарантирует, что станок прошел испытания на безопасность и электромагнитную совместимость в аккредитованных лабораториях.
- Сервисная инфраструктура: Узнайте, есть ли у поставщика сервисные центры в вашем регионе. Компания «Куньшань Итай Прецизионные Машины» поддерживает сеть из 36 сервисных точек, что обеспечивает оперативную техническую поддержку и наличие запчастей. Отсутствие локального сервиса означает, что любая поломка может остановить производство на недели, пока вы ждете деталь из-за границы.
- Прозрачность комплектующих: Требуйте спецификацию основных компонентов. Качественные станки используют двигатели и драйверы от известных брендов (например, Panasonic, Delta, Yaskawa), а не безымянные аналоги. ШВП (шарико-винтовые пары) и направляющие должны быть от проверенных производителей (HIWIN, PMI и др.).
- Возможность тестирования: Надежный поставщик всегда предоставляет возможность видео-теста станка на ваших материалах перед отгрузкой или отправляет образцы обработанных материалов. Отказ от такой процедуры — красный флаг.
Мы рекомендуем запрашивать референс-лист клиентов в вашем регионе. Реальные отзывы владельцев оборудования расскажут больше, чем любая брошюра. Если поставщик скрывает контакты своих клиентов, это повод задуматься о его надежности.
Часто задаваемые вопросы
Какова максимальная толщина стали, которую может гнуть автоматическая машина?
Большинство стандартных моделей, включая серию B3-N, рассчитаны на работу со стальной лентой толщиной от 0,7 мм до 1,5 мм. Это наиболее распространенный диапазон для изготовления вырубочных штампов. Существуют усиленные модификации, способные работать с материалом до 2,0 мм, но они требуют большей мощности приводов и отличаются более высокой стоимостью. Важно помнить, что увеличение толщины материала экспоненциально увеличивает нагрузку на инструмент, поэтому выбор станка должен строго соответствовать вашим основным задачам.
Требуется ли специальное обучение для оператора?
Современные автоматические станции спроектированы с учетом принципов человеко-машинного интерфейса (HMI). Базовое обучение оператора занимает от 2 до 5 дней. Основной навык — это умение загружать чертежи и осуществлять базовую настройку подачи материала. Сложные инженерные задачи, такие как калибровка осей или ремонт сервоприводов, остаются за специалистами сервисной службы. Производитель обычно предоставляет подробные видеоинструкции и документацию на русском языке, что значительно облегчает процесс освоения оборудования персоналом.
Какое техническое обслуживание необходимо проводить регулярно?
Регулярное ТО включает в себя ежедневную очистку рабочей зоны от металлической пыли и стружки, еженедельную смазку направляющих и ШВП, а также ежемесячную проверку натяжения ремней и состояния электрических соединений. Замена фильтров в системе охлаждения (если она есть) и диагностика программного обеспечения проводятся раз в квартал. Строгое соблюдение регламента ТО, указанного в паспорте изделия, является обязательным условием сохранения гарантии и долгосрочной бесперебойной работы станка.
Можно ли интегрировать станок с существующим ПО предприятия?
Да, современные контроллеры поддерживают стандартные протоколы обмена данными. Большинство станков позволяют импортировать файлы форматов DXF, AI, PLT. Это обеспечивает бесшовную интеграцию с отделом проектирования, который работает в CAD-системах. Некоторые продвинутые модели поддерживают подключение к локальной сети предприятия для удаленного мониторинга статуса работы и сбора статистики производительности (OEE), что особенно важно для крупных промышленных холдингов.
Заключение и рекомендации к действию
Выбор лучшей автоматической машины для гибки ножей — это баланс между технологическими возможностями, надежностью производителя и экономической целесообразностью. Опыт показывает, что попытки сэкономить на качестве оборудования приводят к скрытым убыткам через брак, простои и высокие затраты на ремонт. Инвестиции в проверенные решения от таких производителей, как ООО «Куньшань Итай Прецизионные Машины», обеспечивают стабильность производственного процесса и конкурентоспособность вашей продукции на рынке.
Не откладывайте модернизацию вашего инструментального цеха. Технологии развиваются быстро, и отставание в эффективности производства может стоить вам рыночной доли. Свяжитесь с нами сегодня, чтобы получить индивидуальную консультацию, расчет окупаемости для вашего конкретного случая и демонстрацию возможностей оборудования на ваших материалах. Наши эксперты готовы помочь вам подобрать оптимальную конфигурацию станка, которая решит ваши производственные задачи максимально эффективно.
Для получения более подробной информации о технических характеристиках наших станков и условиях поставки, пожалуйста, посетите наш официальный сайт автоматическая машина для гибки ножей и другое прецизионное оборудование. Мы гарантируем прозрачность сделок, соблюдение сроков поставки и полную техническую поддержку на всех этапах сотрудничества.