Знакомый сценарий в цехе
2026-09-23
Партия прокладок из NBR или EPDM толщиной 15 мм должна быть отгружена в срок. Лазерный резак наполняет цех дымом и оставляет обгоревшие, обесцвеченные края, что неприемлемо для герметизации. Переход на стандартный цифровой резак помогает избавиться от запаха, но кромки среза получаются под углом, а не прямыми, и большая часть партии не проходит проверку еще до того, как покинет цех.
Поскольку допуски на уплотнения ужесточаются (особенно для покупателей на рынках с высокой стоимостью рабочей силы, таких как Корея, Европа и Северная Америка), такого рода несоответствия больше не являются просто проблемой качества. Это становится причиной того, что переработчики проигрывают предложения конкурентам, использующим более стабильное оборудование.
Три технические проблемы, стоящие за большинством неудач при резке толстой резины
1. Проблема «конусности»
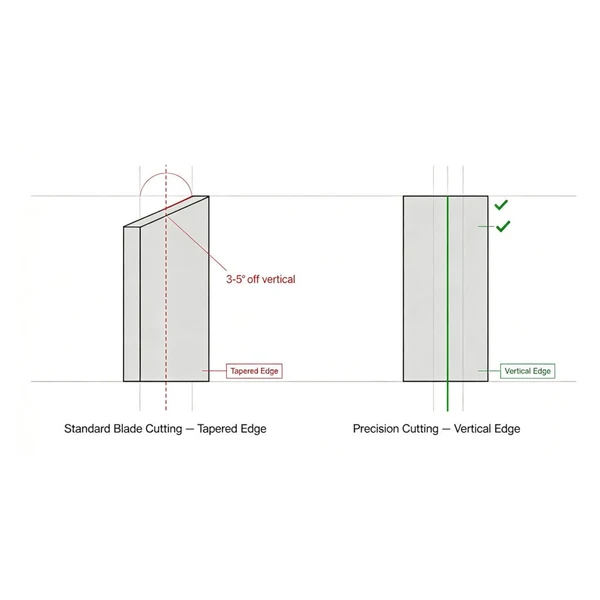
Как только толщина резины превышает определенную точку, стандартное вибрирующее лезвие часто не может удерживать полностью вертикальный путь через материал. При непрерывной высокоскоростной резке лезвие имеет тенденцию слегка изгибаться вне оси, в результате чего кромка среза наклоняется — шире вверху, уже внизу (или наоборот). Для круглой прокладки это означает, что деталь имеет слегка некруглое поперечное сечение, что является именно тем дефектом, который не проходит испытание на герметичность, даже если деталь «выглядит нормально» на поверхности.
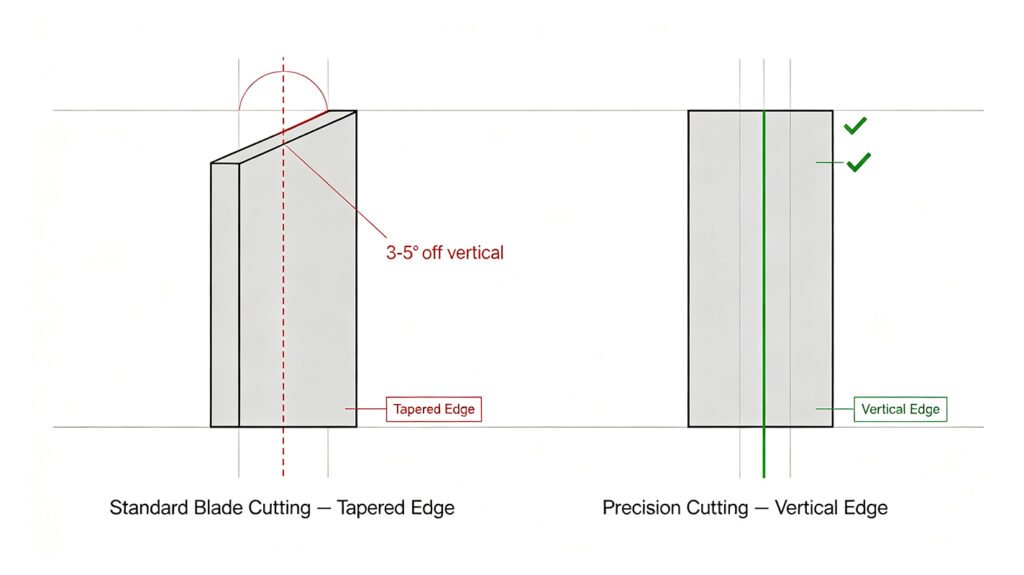 Сравнение резки резиновых прокладок с конической и вертикальной кромкой
Вопрос не в том, может ли машина физически прорезать 15-миллиметровую резину. Большинство может. Реальный вопрос в том, сможет ли он сделать это с помощьювертикальный, повторяемый рез— партия за партией — без ухудшения качества кромки по мере износа лезвия или незначительного изменения твердости материала.
2. Маленькие отверстия и острые углы: где резка лезвием достигает предела
Отверстия для болтов, малые внутренние диаметры и острые внутренние углы — общие черты резиновых прокладок, и именно здесь при резке вибрирующим лезвием возникают наибольшие трудности. Лезвие имеет физическую ширину, и когда оно пытается «повернуться» внутри очень маленького отверстия, оно может исказить форму или порвать край вместо того, чтобы произвести чистый круглый разрез.
Именно поэтому штамповка — физический вращающийся перфоратор — существует как отдельный процесс от резки лезвием. Для отверстий под болты и небольших круглых деталей использование специального перфоратора дает более чистый результат, чем попытка заставить лезвие выполнять работу, для которой оно не очень подходит.
3. Узкое место, связанное со сменой инструмента
Вот где на практике преимущества автоматизации обычно исчезают: если конструкция прокладки имеет несколько отверстий для болтов разного диаметра, а машина может удерживать только один инструмент одновременно, оператору приходится неоднократно останавливать производство для замены инструментов. При непрерывном крупносерийном производстве простои из-за смены инструмента могут свести на нет большую часть прироста эффективности, который изначально должна была обеспечить автоматизация.
Что на самом деле решает эти проблемы
У каждой из этих проблем есть конкретная, поддающаяся устранению причина. Это означает, что исправление заключается не в одном «лучшем блейде», а в сочетании возможностей, работающих вместе:
- Настройка нескольких позиций инструмента— вибрирующее лезвие, штамповочный инструмент и третья инструментальная станция установлены и готовы одновременно, поэтому станок переключается между резкой и штамповкой без остановки для ручной смены инструмента.
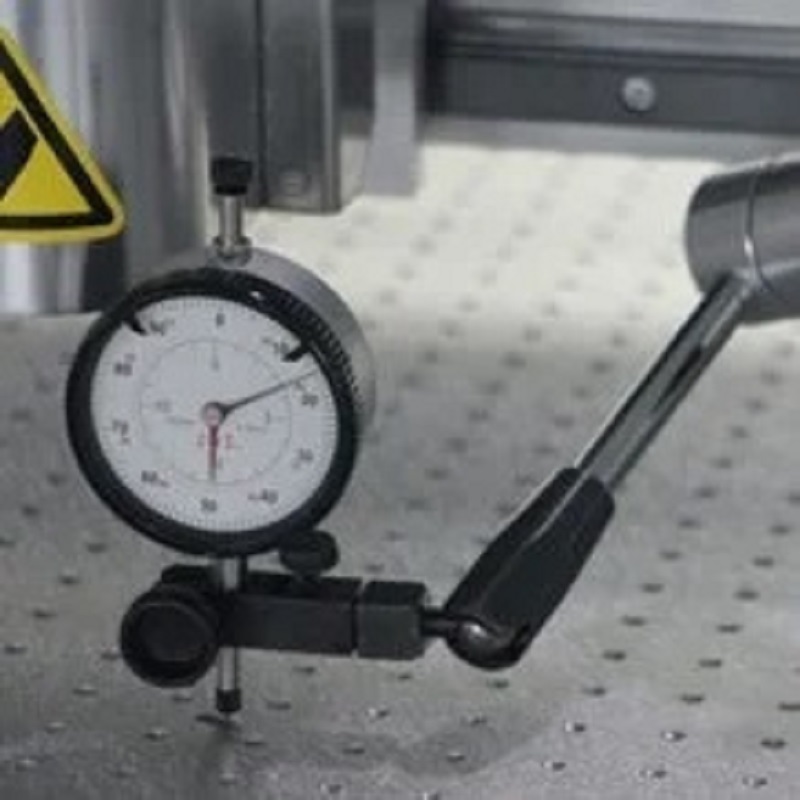
- Точное отслеживание высоты во время резки— автоматическое измерение и компенсация высоты лезвия, которая регулируется по мере работы машины, сохраняя траекторию резки вертикальной по всей толщине толстого материала вместо того, чтобы позволять лезвию смещаться от оси.
- Позонное вакуумное удержание— вместо одной плоской зоны всасывания вакуум концентрируется именно там, где материал активно разрезается, поэтому большой лист остается надежно удерживаемым даже после того, как он был разрезан на десятки отдельных частей
Вместе эти три возможности напрямую решают проблему конусности, ограничение малого размера отверстия и узкое место при смене инструмента — три проблемы, из-за которых приходится большая часть бракованных деталей и потери производственного времени при резке толстых резиновых прокладок.
Проверка перед фиксацией
Для такой важной для производства покупки, как эта, просто поверить поставщику на слово в отношении качества резки обычно недостаточно — и этого не должно быть. Прежде чем переходить к новому оборудованию, разумно ожидать:
- Тестовый запуск с использованием вашего собственного материала и файла чертежа (DXF), а не общего образца.
- Видеозапись процесса, показывающая фактическую последовательность резки и штамповки, а не только готовую деталь.
- Результаты измерений — вертикальность кромки, диаметр отверстия и точность размеров — проверяются штангенциркулем или эквивалентными инструментами, а не только визуальным осмотром.
Поставщик, уверенный в производительности своего оборудования, не должен без колебаний поддерживать такой процесс проверки.
Часто задаваемые вопросы
Почему более толстая резина дает заостренную кромку среза?
По мере увеличения толщины материала стандартное лезвие имеет больше возможностей отклониться от вертикального пути во время резки, особенно на высокой скорости. В результате получается угловой («конический») край, а не прямой вертикальный, что может вызвать проблемы с уплотнением или посадкой готовой детали.
Зачем использовать перфоратор вместо того, чтобы просто прорезать небольшие отверстия лезвием?
Физическая ширина лезвия ограничивает то, насколько сильно оно может поворачиваться, что может привести к деформации или разрыву очень маленьких отверстий. Вращающийся пробойник специально создан для круглых отверстий и обеспечивает более чистый результат при обработке таких элементов, как отверстия для болтов.
Можно ли использовать несколько инструментов (лезвие, пробойник и другие) без остановки станка между ними?
Да, при настройке нескольких позиций инструмента — разные инструменты могут быть установлены одновременно и автоматически переключаться между ними во время одной работы, избегая простоев при смене инструментов вручную.
Работаете с толстыми резиновыми прокладками, расположением отверстий для болтов или жесткими требованиями к допускам?Отправьте нам свои спецификации материала и файл DXF.— мы будем рады провести пробный монтаж и показать весь процесс на видео.